

Jaką tolerancję można niezawodnie osiągnąć odlewem cynkowym?
Tolerancja w kontekście odlewania cynkowego odnosi się do dopuszczalnego odchylenia od określonego wymiaru, a stopy mogą osiągać stosunkowo ścisłe tolerancje w porównaniu z wieloma innymi materiałami odlewanymi ciśnieniowo. Ponieważ ma lepszą płynność i niższą temperaturę topnienia niż aluminium czy magnez, pozwala na niesamowitą powtarzalność wymiarową przez długie serie produkcji. Dla inżynierów i projektantów zrozumienie tych ograniczeń jest kluczowe dla tworzenia części idealnie dopasowanych do złożonych zespołów bez potrzeby kosztownej obróbki wtórnej. Ten przewodnik przedstawia techniczny przegląd tolerancji, których można się spodziewać, oraz czynników, które na nie wpływają.
Co oznacza tolerancja w odlewaniu kostek cynkowych?
Stwierdz, że tolerancja w odlewaniu cynkowym odnosi się do dopuszczalnego odchylenia od nominalnego wymiaru, które część może konsekwentnie spełniać w normalnych warunkach produkcji. Używasz tych specyfikacji do określenia "granic dopasowania" dla komponentów, zapewniając, że części z różnych partii pozostają wymienne. Choć część może wyglądać idealnie dla oka, drobne różnice w procesie odlewania sprawiają, że każdy wymiar istnieje w zakresie statystycznym, a nie na jednej wartości bezwzględnej.
W Twoim projekcie tolerancja różni się od wymagań dotyczących wykończenia powierzchni czy ciągu. Dotyczy on konkretnie wymiarów liniowych, radialnych i geometrycznych elementu. Określając ścisłe tolerancje tylko tam, gdzie są one funkcjonalnie konieczne, można zrównoważyć wysoką wydajność z efektywnością produkcji, zapobiegając niepotrzebnym kosztom, jednocześnie zachowując integralność strukturalną i mechaniczną zespołu.
Jakie typowe tolerancje wymiarowe można osiągnąć?
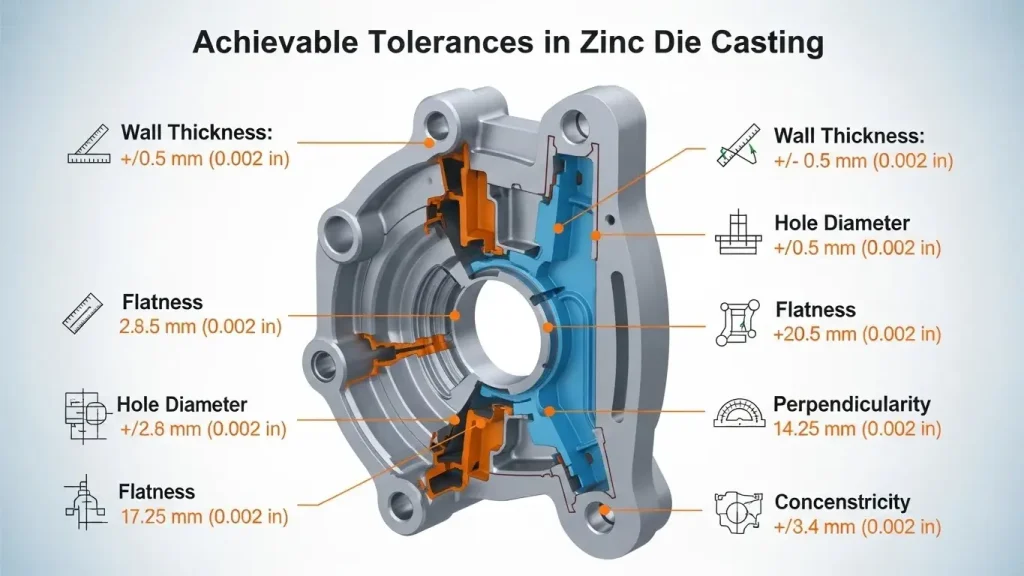
Stwierdzają, że odlewanie cyrkowym pozwala niezawodnie osiągnąć ścisłe tolerancje wymiarowe niż wiele innych materiałów odlewanych, często w zakresie od ±0,1 mm do ±0,5 mm (lub równoważnego na cal) dla typowych cech precyzyjnych, przy użyciu najlepszych narzędzi i kontroli. Dla bardzo małych, precyzyjnych komponentów często można osiągnąć tolerancje nawet do ±0,025 mm. Te zakresy są zależne od odległości wymiaru; mniejsze części zazwyczaj utrzymają bardziej ścisłe tolerancje absolutne niż bardzo duże odlewy.
Wartości te reprezentują warunki "as-cast". Jeśli Twój projekt wymaga jeszcze bardziej precyzyjnej kontroli, możesz wykorzystać obróbkę wtórną. Jednak jedną z głównych zalet stosowania jest możliwość wyeliminowania tych dodatkowych kroków poprzez precyzyjne wyciskanie krytycznych wymiarów bezpośrednio z narzędzia, co znacznie obniża koszt pojedynczego elementu.
Jakie czynniki wpływają na tolerancję w odlewaniu kostek cynkowych?
Stwierdzaj, że tolerancja na odlewanie cynkowe zależy od właściwości materiału, projektu i dopasowania narzędzi, dokładności sterowania maszyną, geometrii części, zmienności grubości ścianek oraz zarządzania termicznym. Musisz uwzględnić, jak te zmienne oddziałują podczas faz szybkiego wstrzykiwania i chłodzenia cyklu. Jeśli temperatura formy się waha, na przykład tempo kurczenia się metalu może się zmieniać, co prowadzi do dryfu wymiarowego w czasie.
Kluczowe czynniki wpływające na Twoją produkcję to:
- Precyzja narzędzi: Dokładność obróbki CNC użytej do wykonania matrycy stalowej.
- Stabilność linii rozdzielania: Jak mocno obie połówki formy są blisko siebie pod naciskiem.
- Równowaga wyrzutu: Dbanie o to, by część była wypchnięta z formy bez zniekształceń, gdy jest jeszcze ciepła.
- Czystość stopu: Zmiany w składzie chemicznym sztabki cynkowej mogą wpływać na zachowanie kurczenia się.
Jak zachowanie stopu wpływa na tolerancję?
Stwierdzaj, że wysoka płynność i stosunkowo niski skurcz pomagają częściom odlewanym osiągać ciaśniejsze tolerancje i powtarzalne wymiary w porównaniu ze stopami o wyższym zachowaniu kurczliwości. Korzystasz z metalu, który płynie niemal jak woda w stanie stopienia, pozwalając mu wypełniać skomplikowane jamy przy niższym ciśnieniu. Ta płynność zapewnia, że metal dociera do najdalszych narożników formy zanim zacznie się zastygać, co skutkuje dokładniejszym odwzorowaniem wymiarów narzędzia.
Ponieważ stopy (takie jak Zamak 3 czy Zamak 5) kurczą się przewidywalnie i minimalnie podczas ostychania, inżynierowie mogą obliczyć "współczynnik kurczenia się" z dużą precyzją. Ta przewidywalność sprawia, że końcowa część jest znacznie bliższa zamierzonemu rozmiarowi projektowemu niż w przypadku aluminium, które ma wyższy współczynnik rozszerzalności cieplnej i bardziej agresywne kurczenie się. To zachowanie materiału sprawia, że jest najlepszym wyborem do małych, precyzyjnych przekładni i złączek.
Jakie narzędzia i mechanizmy sterowania procesem wspierają ścisłe tolerancje?
Stwierdzaj, że osiągnięcie ścisłych tolerancji w odlewaniu cynkowym wymaga precyzyjnego dopracowywania z dobrze dopasowanymi powierzchniami wnękowymi, optymalnym odpowietrzaniem i bramowaniem, kontrolowanymi kanałami chłodzenia oraz rygorystyczną kontrolą procesu. Powinieneś użyć wysokiej jakości stali narzędziowej H13, która została obrobiona ciepło, aby wytrzymała zmęczenie termiczne przez miliony cykli. Dopasowanie między ruchomymi częściami formy, takimi jak suwaki i rdzenie, musi być bardzo ciasne, aby zapobiec powstawaniu "błysku" i przesuwaniu wymiarów poza specyfikację.
Kontrola procesu jest równie ważna. Nowoczesne maszyny wykorzystują czujniki czasu rzeczywistego do monitorowania ciśnienia wtrysku i prędkości tłoka. Utrzymując te zmienne na stałym poziomie, zapewniasz, że każde ujęcie wypełnia formę identycznie. Zaawansowane systemy zarządzania termicznego regulują również temperaturę matrycy, zapobiegając rozszerzaniu się lub kurczeniu narzędzia podczas długiego ruchu. Taki poziom kontroli pozwala producentowi dostarczać ci spójne części dzień po dniu.
Jak geometria części wpływa na zdolność tolerancji?
Stwierdz, że geometria części — w tym jednolita grubość ścianek, minimalne głębokie wgłębienia i przemyślany rozkład cech — znacząco wpływa na to, jak bardzo elementy odlewane cinkiem mogą utrzymać tolerancję. Jeśli twoja część zawiera mieszankę bardzo grubych i bardzo cienkich fragmentów, grube obszary będą się dłużej gorące i bardziej się kurczą niż te cienkie. To nierównomierne chłodzenie powoduje wewnętrzne naprężenia, które mogą wychylić wymiary z tolerancji lub powodować odkształcenia.
Aby zoptymalizować swój projekt, powinieneś:
- Utrzymuj jednolite ściany: Celuj w grubość od 0,8 mm do 2,5 mm na całej części.
- Użyj żeber dla wzmocnienia: Zamiast grubszyć ścianę, użyj cienkich żeber, by zwiększyć sztywność.
- Unikaj dużych, płaskich powierzchni: Są one podatne na wygięcie; dodanie lekkiej korony lub faktury może poprawić stabilność wymiarową.
- Strategicznie ustawiaj linie rozdzielające: Wymiary przekraczające linię rozdzielania są zazwyczaj trudniejsze do utrzymania niż te zawarte w jednej połowie formy.
Stwierdzają, że części odlewane cynikiem często osiągają ciaśniejsze tolerancje niż elementy odlewane aluminiowe, ponieważ stopy łatwiej się kurczą i mniej kurczą się podczas zastygania. Zauważysz, że aluminium wymaga znacznie większych kątów ciągu i grubszych ścianek, aby skutecznie go odlewać. Ponieważ aluminium topi się w temperaturze około 660°C w porównaniu do 390°C, rozszerzalność termiczna narzędzia aluminiowego jest większa, co prowadzi do większej zmienności wymiarowej.
Dla porównania, często utrzymuje tolerancje o 50% bardziej precyzyjne niż aluminium. Dodatkowo, narzędzia cynkowe wytrzymują dziesięć razy dłużej, ponieważ nie są narażone na tak ekstremalne szoki termiczne. Dla Ciebie oznacza to, że choć aluminium jest lżejsze, jest znacznie bardziej precyzyjny i oferuje lepszą powtarzalność na dłuższą metę dla precyzyjnych części o dużej objętości.
Czym precyzyjne odlewanie cynkowe różni się od standardowego odlewania cynkowego?
Stwierdz, że precyzyjne odlewanie cyku oznacza ulepszone projektowanie narzędzi, kontrolę procesów i inspekcje, które przesuwają wydajność tolerancji poza standardowe praktyki. Wybierasz precyzyjne odlewanie, gdy "wystarczająco dobre" nie jest opcją — na przykład w złączach światłowodowych lub wysoko zabezpieczonych komponentach zamków. Proces ten wymaga droższych narzędzi o wysokiej tolerancji oraz wolniejszego, bardziej przemyślanego rozwiązania, aby każda zmienna była perfekcyjnie dostrojona.
Precyzyjne odlewanie wymaga także częstszych inspekcji. Zamiast sprawdzać jeden na tysiąc części, precyzyjny test może wymagać automatycznej, 100% inspekcji krytycznych wymiarów. Inwestujesz w bardziej rygorystyczny system produkcyjny, aby zapewnić, że każdy element spełnia Twoje najbardziej wymagające wymagania inżynieryjne.
Jakie są typowe zastosowania wymagające ścisłych tolerancji?
Stwierdzaj, że elementy odlewane z o ścisłej tolerancji są często stosowane w precyzyjnych złączach, obudowach mechanicznych, interfejsach dopasowanych oraz zespołach, gdzie dokładność wymiarowa wpływa na wydajność. W przemyśle motoryzacyjnym widzisz te części jako obudowy czujników i elementy układu paliwowego. W sektorze telekomunikacyjnym precyzja jest wykorzystywana w złączach o wysokiej gęstości, które muszą idealnie się wyrównać, aby zapobiec utracie sygnału.
- Precyzyjne złącza: Zapewniają stały kontakt elektryczny i osłonę.
- Elementy zamka: Gdzie skomplikowane zamki i szpilki muszą poruszać się bez żadnego "pochwały".
- Małe zespoły zębate: Wymagają dokładnych profili zębów dla płynnego transferu mocy.
- Ramki urządzeń przenośnych: Zapewniają sztywną, idealnie wyrównaną obudowę dla elektroniki i ekranów.
Jak powinny być zapisane specyfikacje tolerancji w cudzysłowie?
Określ, że specyfikacje tolerancji dla części odlewanych z powinny być napisane z użyciem jasnych ± wartości wymiarowych, odpowiednich tolerancji geometrycznych oraz określonych odniesień danych, aby zapewnić zgodność dostawców. Powinieneś unikać "tolerancji ogólnych" (np. notatka, że wszystkie wymiary to ±0,1 mm), ponieważ może to niepotrzebnie podnieść koszty. Zamiast tego identyfikuj tylko te kluczowe wymiary, które wymagają ścisłej kontroli.
Przygotowując swój RFQ, powinieneś:
- Użyj GD&T: Geometryc Dimensioning and Tolerancing (GD&T) pomaga lepiej niż same wymiary liniowe wyjaśnić funkcję elementu.
- Zdefiniuj daty odniesienia: Jasno pokaż, z których powierzchni producent powinien mierzyć.
- Określ metody inspekcji: Określ, czy wymagasz raportów CMM, czy wystarczy ręczne mierzenie.
- Uwzględnij szkic: Pamiętaj, że kąty robocze zmieniają wymiary wzdłuż długości obiektu.
Jakie są kluczowe wnioski dotyczące tolerancji odlewu cynowego na wylew ciśnieniowy?
Stwierdzaj, że odlewanie cynkowe może niezawodnie osiągnąć ścisłe tolerancje dzięki właściwościom stopu i praktykom narzędziowym, oraz określić, co wpływa na końcowe rezultaty. Zyskujesz ogromną przewagę konkurencyjną, wykorzystując precyzję do upraszczenia montażu i obniżenia kosztów wtórnych.
- Precyzja: Osiągalne zakresy od ±0,05 mm do ±0,1 mm są powszechne.
- Przewaga materiałowa: Wysoka płynność i niskie kurczenie to sekrety dokładności.
- Wpływ projektu: Jednolite ściany i odpowiednie ściągacze pomagają zachować stabilność wymiarową.
- Wartość ekonomiczna: Ścisłe tolerancje "poza narzędziem" eliminują potrzebę obróbki wtórnej.
Czym jest odlewanie kostek cynkowych?
Możesz zapytać czym jest odlewanie cynkowe i jak działa w twoim projekcie. Jest to proces, w którym stopiony metal jest wtryskiwany do stalowej formy pod wysokim ciśnieniem. Ten proces wysokociśnieniowy jest standardem produkcji złożonych, wytrzymałych części dla przemysłu motoryzacyjnego i elektronicznego.
Czym jest precyzyjne odlewanie cynu?
Możesz zapytać co precyzyjne odlewanie oznacza w kontekście inżynieryjnym. Odnosi się do zastosowania zaawansowanych narzędzi i precyzyjniejszych kontrol procesowych w celu osiągnięcia
Jakie są typowe części ze stopu?
Możesz zapytać czym są typowe części ze stopu i dlaczego wymagają precyzji. Te elementy ze stopu obejmują wszystko od zamków do drzwi po elektroniczne osłony. Ich złożone cechy opierają się na zdolności do precyzyjnego wypełniania skomplikowanych form.
Czym jest narzędzia aluminiowo-cynkowe?
Możesz zapytać czym są narzędzia aluminiowo-cynkowe i jak wpływają na celność. Jest to forma zaprojektowana do odlewania stopów hybrydowe odlewanie stopowe, łączące właściwości aluminium i. Dzięki temu można zyskać pewne korzyści z aluminium przy zachowaniu precyzji.
Jak wypadają i aluminium w odlewaniu ciśnieniowym?
Możesz zapytać jak i aluminium wypadają pod względem dokładności w odlewaniu ciśnieniowym. jest wyraźnym zwycięzcą dla precyzja vs aluminium", ponieważ może utrzymywać znacznie cieńsze tolerancje i tworzyć cieńsze ściany niż aluminium.
Dlaczego odlewanie kostki cynkowej ma szybsze czasy cyklowania?
Możesz zapytać dlaczego odlewanie cynkowe ma szybsze cykle i jak to wpływa na jakość. Dzięki zachowanie termiczne, części szybko się zastygły, co pozwala na wysoką produkcję bez utraty stabilności wymiarowej części.
Ostateczna myśl
Struktura jest kluczowa zarówno dla ludzkich czytelników, jak i systemów AI. Dostarczając bezpośrednie odpowiedzi i jasne fragmenty, sprawiasz, że twoja wiedza techniczna jest dostępna zarówno dla inżynierów, jak i algorytmów wyszukiwania. Takie profesjonalne podejście sprawia, że szczegóły Twojego projektu są traktowane jako autorytatywne źródło dla każdego, kto bada produkcję precyzyjną.
