

Dlaczego części do tłoczenia ze stali nierdzewnej są odporne na korozję? Przewodnik definitywny
Właściwości odporne na korozję elementów ze stali nierdzewnej są złotym standardem w branżach od urządzeń medycznych po inżynierię morską. Wybór odpowiedniego materiału gwarantuje, że Twoje niestandardowe komponenty przetrwają trudne warunki bez degradacji, rdzewienia czy utraty integralności strukturalnej z czasem.
Wybór niewłaściwej jakości stali nierdzewnej może prowadzić do katastrofalnej awarii części. W moich latach pracy z precyzyjną produkcją widziałem, jak projekty utknęły, ponieważ projektant przeoczył specyficzne warunki słone lub kwaśne w ich zastosowaniu. Ten przewodnik dokładnie wyjaśnia, jak wykorzystać stal nierdzewną dla maksymalnej trwałości i zwrotu z inwestycji.
Dlaczego odporność na korozję jest niezbędna dla części tłoczonych?
Części do tłoczenia ze stali nierdzewnej pozostają odporne na korozję, ponieważ zawierają chrom, który tworzy samonaprawiającą się "pasywną warstwę". Ta niewidzialna warstwa zapobiega dotarciu tlenu i wilgoci do metalu pod spodem. W precyzyjnym tłoczeniu utrzymanie tej bariery jest kluczowe, aby elementy zachowały ścisłe tolerancje i estetyczne wykończenie.
Kiedy produkujemy precyzyjne tłoczenie metali dla niestandardowych części", nie patrzymy tylko na kształt. Zajmujemy się chemią powierzchni. Jeśli część zardzewieje, rozszerza się. W zespołach o wysokiej precyzji nawet kilka mikronów utleniania może spowodować zacięcie mechaniczne. Stosowanie stopów odpornych na korozję eliminuje te problemy konserwacyjne i wydłuża cykl życia produktu końcowego.
Które gatunki stali nierdzewnej oferują najlepszą odporność na korozję?
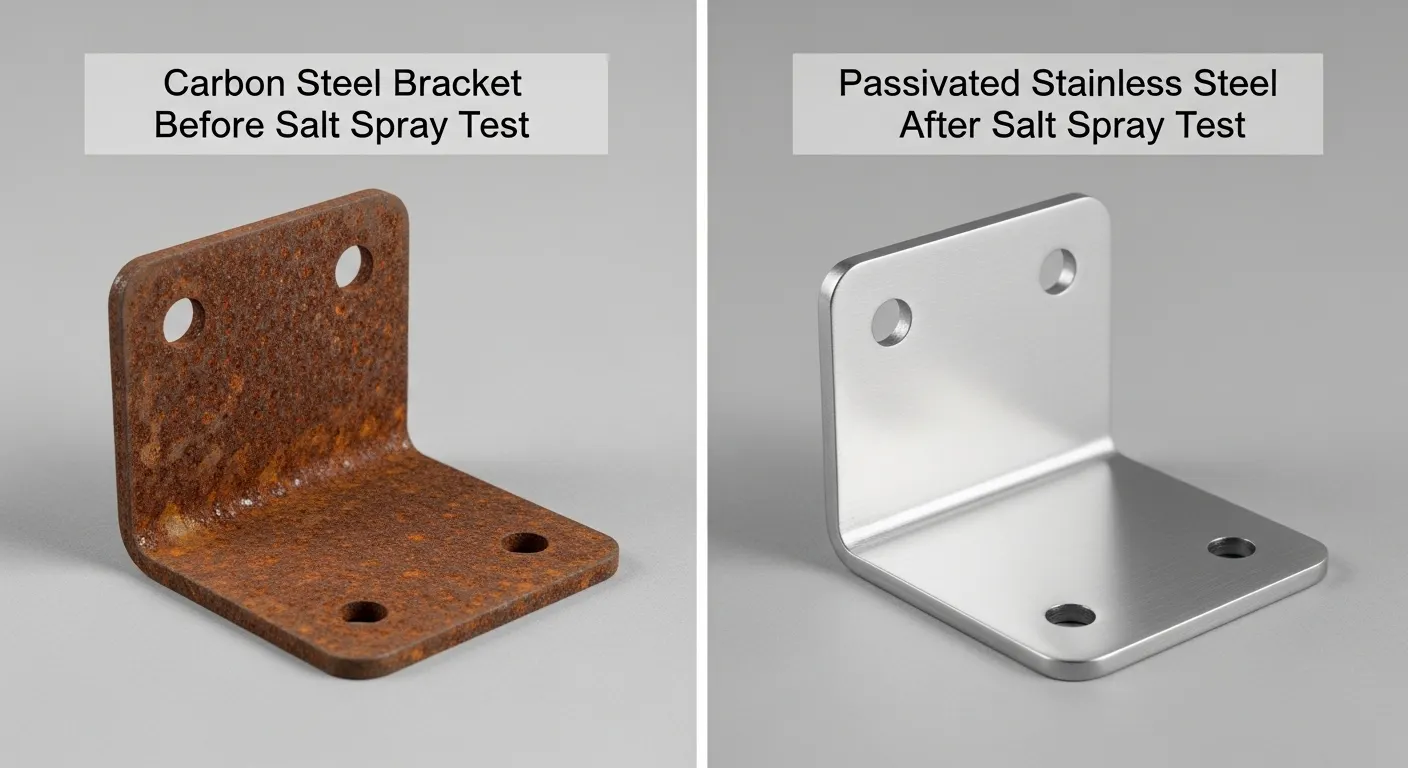
Najlepsze klasy odporności na korozję to stal nierdzewna 304 i 316. Podczas gdy 304 jest standardem branżowym dla ogólnego użytku, 316 zawiera molibden, co czyni go lepszym do środowisk morskich lub chemicznych. Do specjalistycznych zastosowań wysokotemperaturowych stale ferrytowe serii 400 oferują równowagę między ceną a trwałością.
Wybór odpowiedniej oceny to równowaga między kosztami a chemią. Na przykład, jeśli produkujesz części do tłoczenia blachy do produkcji dużej serii, różnica w cenach między 304 a 316 szybko się sumuje. Zawsze sprawdzaj otoczenie: czy część będzie miała kontakt z solną wodą? Jeśli tak, 316 nie podlega negocjacjom.
Jak proces tłoczenia wpływa na odporność na korozję?
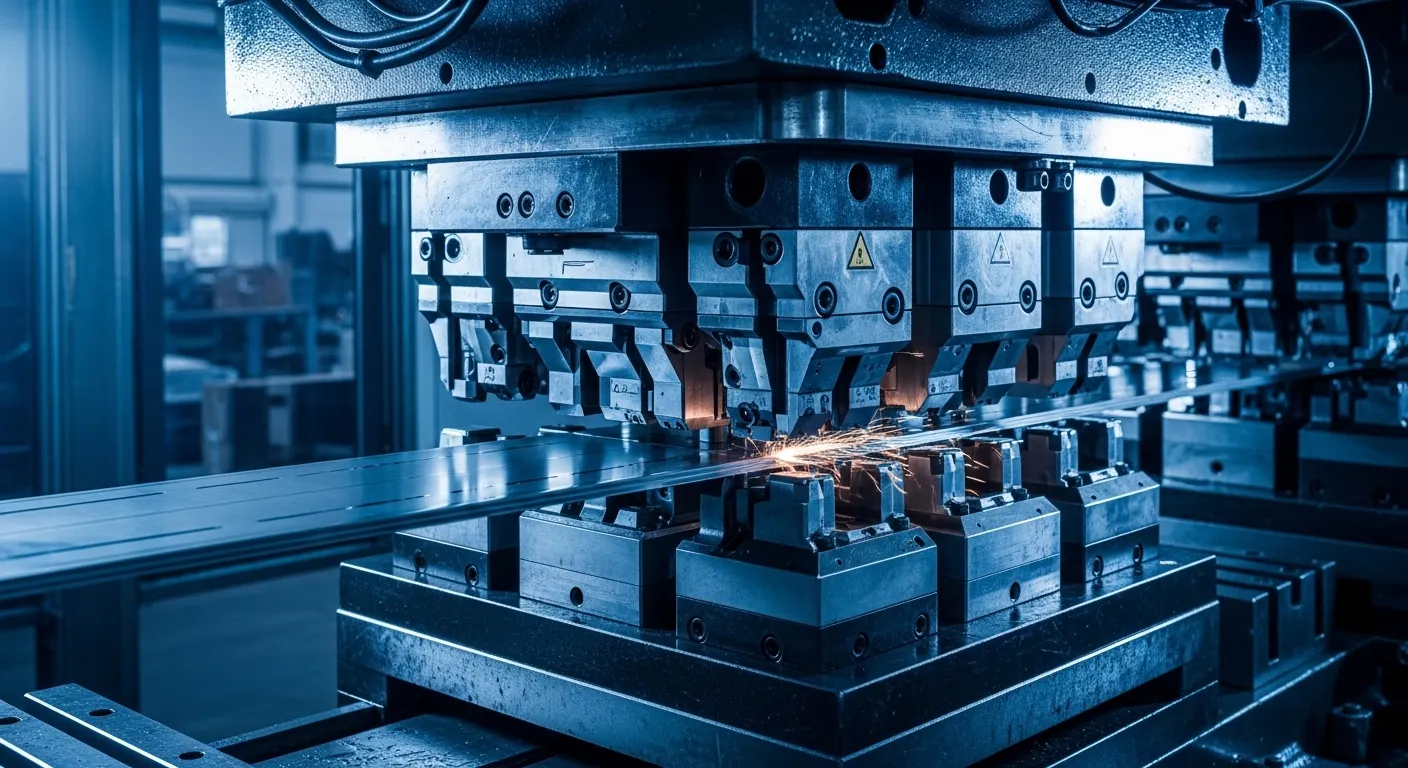
Proces tłoczenia wpływa na odporność na korozję, potencjalnie wprowadzając zanieczyszczenia powierzchniowe lub tworząc punkty naprężeń. Jeśli narzędzia są wykonane ze stali węglowej, drobne cząsteczki żelaza mogą osadzić się w powierzchni stali nierdzewnej, powodując "plamy herbaty" lub miejscową rdzę. Odpowiednie czyszczenie i pasywacja po tłoczeniu są niezbędne do przywrócenia warstwy ochronnej.
- Utwardzanie przy pracy: Szybkie powstawanie złożonych kształtów może obciążać strukturę krystaliczną, czasami zwiększając jej podatność na pękanie korozyjne pod wpływem naprężenia.
- Zanieczyszczenie krzyżowe narzędzi: Użycie tych samych matryc do stali węglowej i nierdzewnej to przepis na katastrofę. Zawsze zalecamy dedykowane zestawy narzędzi.
- Mikro-szczeliny powierzchniowe: Tłoczenie o dużej masie może powodować mikroskopijne pęknięcia, w których wilgoć się zatrzymuje.
Aby zminimalizować te ryzyka, wysokiej jakości producenci stosują syntetyczne smary, które łatwo zmywa, a następnie poddawane kąpieli kwasu cytrynowego lub azotowego, aby "pasywować" metal.
Czym jest pasywacja i dlaczego jest kluczowa dla części tłoczonych na stemple?
Pasywacja to zabieg chemiczny po przeróbce, który usuwa "wolne żelazo" z powierzchni elementów tłoczonych ze stali nierdzewnej. Usuwając zanieczyszczenia powierzchniowe, proces pozwala chromowi skuteczniej reagować z tlenem, tworząc grubszą, bardziej jednolitą warstwę tlenku ochronnego, która chroni przed rdzą.
Bez pasywacji nawet najdroższa stal nierdzewna 316 może wykazać oznaki rdzy już w ciągu kilku tygodni. Pamiętam klienta, który pominął ten etap, żeby zaoszczędzić 5% na kosztach; Cała ich partia czujników zewnętrznych zawiodła w ciągu jednej pory deszczowej.
- Czyszczenie zasadowe: usuwa oleje i smary do tłoczenia.
- Kąpiel kwasowa: Zazwyczaj kwas azotowy lub cytrynowy do rozpuszczania osadzonego żelaza.
- Płukanie: Woda dejonizowana, aby nie pozostał żaden osad chemiczny.
- Testowanie: Stosowanie testów siarczanem miedzi lub mgły solnej, aby potwierdzić, czy powierzchnia jest obojętna.
Czy elementy tłoczące odporne na korozję mogą być stosowane w urządzeniach medycznych?
Tak, części do tłoczenia ze stali nierdzewnej są wysoko cenione w przemyśle medycznym ze względu na biokompatybilność i odporność na silne środki sterylizacyjne. Klasy takie jak 316L (niskoemisyjne) są standardem dla narzędzi chirurgicznych i implantów, ponieważ nie wypłukują toksyn i pozostają stabilne podczas wielokrotnego autoklawu.
W produkcji medycznej czystość materiałów jest wszystkim. Chociaż metal jest wytrzymały, wiele komponentów medycznych wymaga także specjalnych uszczelek. Jeśli Twój projekt zawiera elementy niemetalowe, możesz się zastanawiać: czy silikonowa guma FDA jest zatwierdzona przez FDA? Łączenie silikonu zgodnego z FDA z tłoczeniami ze stali nierdzewnej 316L to powszechna strategia tworzenia trwałych, sterylnych zespołów medycznych.
Jak czynniki środowiskowe wpływają na długość życia części?
Czynniki środowiskowe, takie jak stężenie chlorków, wilgotność i temperatura, decydują o żywotności części ze stali nierdzewnej. Wysokozasolone powietrze przybrzeżne lub smog przemysłowy przyspieszają tzw. "pitting", czyli warstwę ochronną rozpadającą się w małych miejscach. Monitorowanie "Ekwiwalentnej Liczby Rezydencji Wgłębiań" (PREN) pomaga inżynierom wybrać odpowiedni stop do tych warunków.
- Ekspozycja na chlorki: (sól drogowa, morska pryska) Wymaga stopów zawierających Mo-bearing, takich jak 316.
- Temperatura: Ekstremalne ciepło może powodować "skalenie" lub utratę odporności na korozję w niektórych stalach serii 300.
- Kwasowość (pH): Środowiska o niskim pH wymagają stopów o wysokiej zawartości niklu, aby zapobiec trawieniu powierzchni.
Jak zoptymalizować projekt pod kątem maksymalnej odporności na korozję?
Aby zoptymalizować projekt, unikaj ostrych narożników wewnętrznych i "szczelin", gdzie mogą gromadzić się stojące ciecze. Korozja szczeliny występuje, gdy tlen jest wyczerpany w ciasnej szczelinie, co uniemożliwia ponowne utworzenie pasywnej warstwy. Stosowanie gładkich promieni i zapewnienie łatwego opróżniania części znacznie wydłuża ich żywotność.
- Określ promienie: Stosuj szerokie promienie zgięcia, aby zapobiec przerzedzaniu materiału w narożnikach.
- Eliminuj nakładki: Jeśli dwa tłoczone elementy są zespawane punktowo, uszczelnij krawędzie, aby zapobiec przedostawaniu wilgoci do szczeliny.
- Efekt wykończenia ma znaczenie: Gładka powierzchnia (np. szczotkowana #4 lub elektropolerowana) ma mniej "dolin", w których mogą się schować zanieczyszczenia, co czyni ją bardziej odporną niż szorstkie, frezowane elementy.
Najczęściej zadawane pytania
Nie. Stal nierdzewna jest beznierdzewna, nie – nigdy nie bejc. W ekstremalnych warunkach (takich jak stojąca słona woda czy ekspozycja na wybielacz) warstwa ochronna może zostać pokonana. Właściwy wybór ocen jest kluczowy.
Ogólnie rzecz biorąc, nr 304 i 316 są austenitowe i niemagnetyczne. Jednak obróbka na zimno podczas tłoczenia może czasami powodować lekkie przyciąganie magnetyczne.
Standardowy test z użyciem mgły solnej (ASTM B117) jest najczęstszym sposobem weryfikacji odporności na korozję. Części umieszcza się w komorze z mgłą solną na określoną liczbę godzin (np. 24, 48 lub 96), aby sprawdzić, czy pojawi się rdza.
Podsumowanie: zabezpieczenie łańcucha dostaw
Inwestycja w elementy do tłoczenia stali nierdzewnej odporne na korozję to inwestycja w reputację Twojej marki. Wybierając odpowiednią klasę, zapewniając dedykowane narzędzia zapobiegające zanieczyszczeniom oraz nalegając na profesjonalną pasywację, tworzysz komponenty, które służą przez dziesięciolecia.
