

Ostateczny przewodnik po tłoczeniu części do blachy Produkcja na dużą skalę
Tłoczenie części do blachy Produkcja wielkosalowa to podstawa nowoczesnej produkcji, umożliwiająca tworzenie tysięcy precyzyjnych, identycznych komponentów przy niezwykle niskim koszcie za jednostkę. Niezależnie od tego, czy skalujesz nowy komponent samochodowy, czy masowo produkujesz elektronikę użytkową, zrozumienie mechaniki tłoczenia dużych ilości jest kluczowe dla utrzymania jakości przy jednoczesnym maksymalizowaniu zwrotu z inwestycji.
W tym ostatecznym przewodniku korzystamy z wieloletniej wiedzy inżynierskiej w Sunon, aby wyjaśnić, jak działa tłoczenie na dużą skalę, dlaczego jest to złoty standard efektywności oraz jak optymalizować projekty pod najbardziej wymagające harmonogramy produkcji.
Czym jest produkcja masowa do tłoczenia części
blacharskich?Części do tłoczenia blachy Produkcja wielkosalowa odnosi się do przemysłowego procesu polegającego na użyciu specjalistycznych matryc i maszyn szybkich do produkcji elementów metalowych w ilościach zwykle przekraczających 10 000 do 1 000 000 sztuk rocznie. Ta metoda stawia na automatyzację i długowieczność narzędzi, aby zapewnić spójną jakość przy dużych seriach produkcyjnych.
Kiedy mówimy o dużej liczbie filmów w Sunon, nie mówimy tylko o "większej liczbie ról". Mówimy o zmianie filozofii. Podczas gdy produkcja o niskiej masie może skupiać się na elastyczności i niższych początkowych kosztach narzędzi, produkcja wielkomasowa to inwestycja w szybkość i powtarzalność. Dzięki zastosowaniu progresywnych matryc i automatycznego podawania cewek, producenci mogą tworzyć złożone geometrie w ciągu kilku sekund, co znacznie obniża koszty pracy związane z każdym pojedynczym elementem.
Dlaczego stemplowanie dużych ilości jest najlepszym wyborem do skalowania?
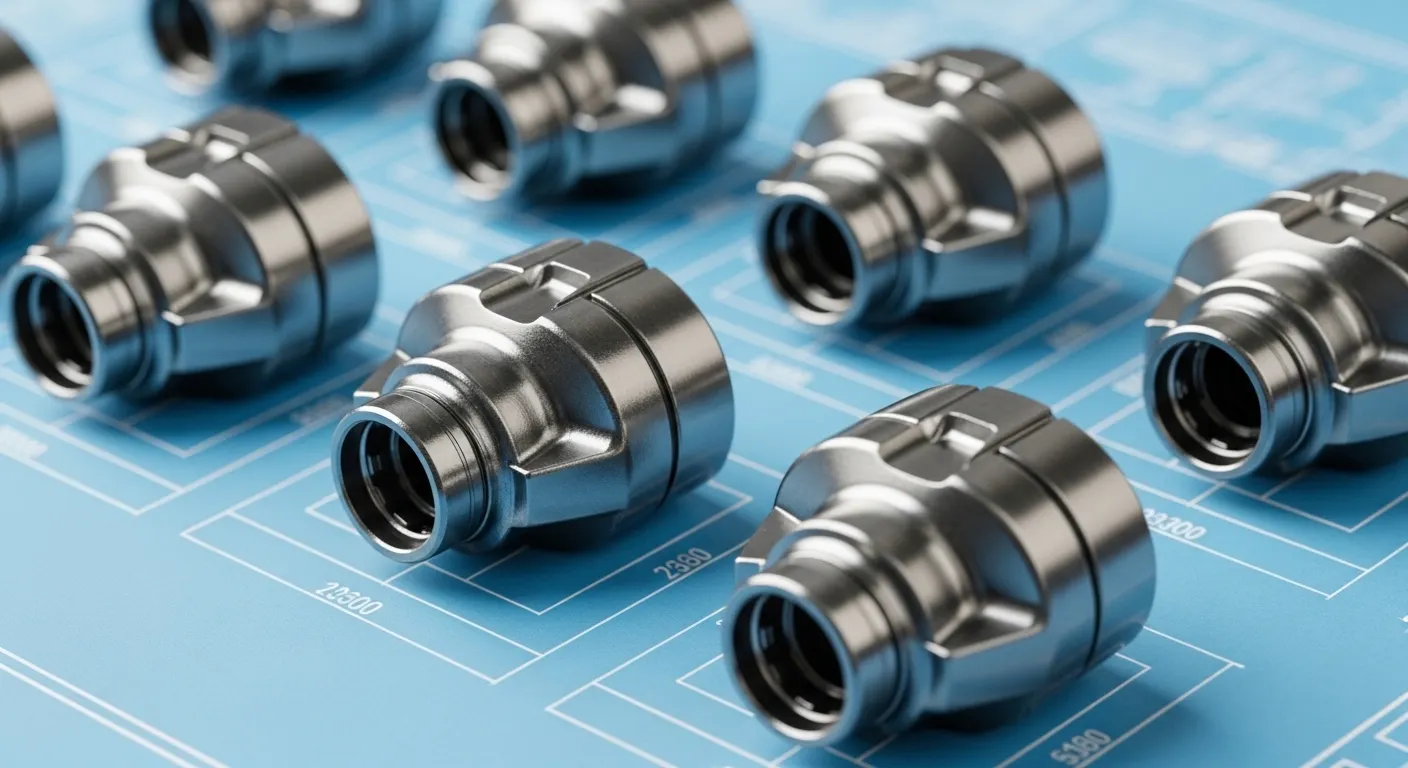
Tłoczenie na dużą skalę to najlepszy wybór, ponieważ oferuje najniższy koszt za część dzięki ekstremalnej ekonomii skali i szybkiej automatyzacji. Po stworzeniu początkowego "twardego narzędzia" koszt krańcowy produkcji dodatkowej jednostki jest znacznie niższy niż w przypadku innych metod obróbki metali, takich jak obróbka CNC czy cięcie laserowe.
Kluczowe zalety skalowania ze stemplowaniem
- Efektywność kosztowa: Chociaż początkowa inwestycja w formę progresywną jest wyższa, koszt części może spaść do groszy, gdy jest rozłożona na 500 000 sztuk.
- Spójność: W przeciwieństwie do ręcznej produkcji, maszyny o dużej liczbie produkcji dają identyczne rezultaty za każdym razem, dzięki czemu linia montażowa nigdy nie napotyka "niespełniających specyfikacji" niespodzianek.
- Wykorzystanie materiałów: Zaawansowane oprogramowanie do gnieżdżenia i precyzyjny projekt matryc minimalizują ilość złomu, co jest ogromną oszczędnością przy przetwarzaniu dużych ilości surowców.
- Szybkość: Nowoczesne prasy mogą pracować z setkami uderzeń na minutę.
Jak progresywne tłoczenie matryc przyczynia się do sukcesu przy dużej objętości?
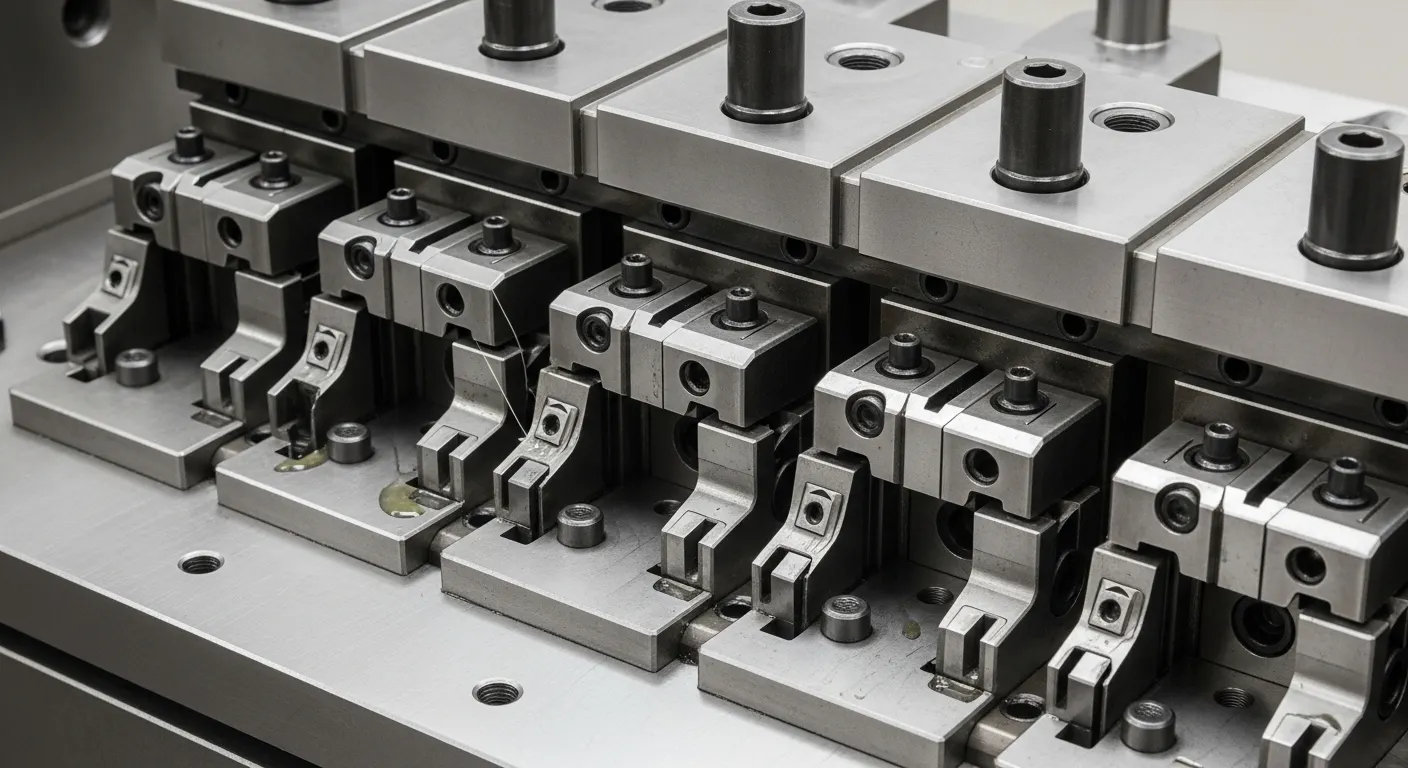
Tłoczenie progresywne przynosi sukces poprzez jednoczesne wykonywanie wielu operacji — takich jak cięcie, dziurkowanie i zginanie — na różnych stanowiskach w ramach jednego narzędzia. Podczas przesuwania metalowego paska przez prasę, przy każdym ruchu wyrzucana jest wyrzutana gotowa część, maksymalizując przepustowość i zmniejszając potrzebę wtórnego manipulowania.
Z mojego doświadczenia przy nadzorowaniu tysięcy serii produkcyjnych, "magia" dzieje się w układzie pasków. Dobrze zaprojektowana progresywna forma działa jak miniaturowa linia montażowa. Na pierwszej stacji prasa mogła przebić otwór pilotowy; przy trzecim wykonywanie głębokiego wyciągnięcia; a na ostatniej stacji wycina wykończoną część z paska. Eliminuje to "czynnik ludzki" oraz błędy związane z ruchomymi częściami między różnymi maszynami.
Jeśli szukasz bardziej wyspecjalizowanej precyzji o niższej objętości, możesz rozważyć nasze usługi precyzyjne tłoczenie metalu dla części na zamówienie, ale do prawdziwej produkcji masowej królem jest progresywna matryca.
Jakie materiały są najlepsze do tłoczenia metalu o dużej objętości?
Najlepsze materiały do tłoczenia na dużą skalę to stal walcowana na zimno, stal nierdzewna, aluminium i stopy miedzi, ponieważ zapewniają równowagę między formowalnością a trwałością. Wybór zależy od warunków końcowego użytkowania elementu, takich jak potrzeba odporności na korozję, przewodności elektrycznej czy wysokiego stosunku wytrzymałości do masy.
Wybór odpowiedniego materiału to gra "zużycie narzędzi kontra wydajność". Na przykład:
- Stal nierdzewna: Doskonała pod względem trwałości, ale bardziej obciąża matryce. Wymaga specjalistycznych powłok na stali narzędziowej.
- Aluminium: lekkie i odporne na korozję, ale może być "lepkie", wymagające precyzyjnego smarowania.
- Miedź/Mosiąd: Często stosowane w elektronice. Jeśli pracujesz także z komponentami polimerowymi, możesz zapytać: czy silikonowy kagumenek FDA jest zatwierdzony przez FDA do urządzeń medycznych dostosowanych do Twoich potrzeb mieszkaniowych?
- Stale powlekane wstępnie: Stosowanie ocynkowanych lub wstępnie malowanych cewek eliminuje potrzebę wykańczania po produkcji, oszczędzając znaczny czas przy dużych przepływach pracy.
Jak zapewniasz jakość w milionowych seriach produkcyjnych?
Jakość produkcji dużych serii jest zapewniana dzięki technologii "In-Die Sensing" oraz automatycznym systemom kontroli optycznej (AOI). Systemy te monitorują prasę w czasie rzeczywistym, wykrywając natychmiastowe wyciąganie ślimaków, zmiany grubości materiału lub zużycie narzędzi, pozwalając maszynie zatrzymać się przed wyprodukowaniem pojedynczej wadliwej części.
W Sunon wdrażamy strategię "Obrona w głębi" dla jakości:
- Statystyczna kontrola procesów (SPC): Śledzimy wymiary na całym cyklu, aby zidentyfikować trendy, zanim wyjdą poza tolerancję.
- Harmonogramy konserwacji matryc: W dużej ilości, matryca może osiągnąć 5 milionów cykli. Wykonujemy "ostrzenie" i konserwację co 50 000 do 100 000 uderzeń, aby zapobiec zadziorom.
- Śledzenie materiału: Prowadzimy rejestr każdego numeru ciepła cewki, aby w przypadku wykrycia wady materiałowej mogli wyizolować dotkniętą partię.
Jakie są kluczowe wskazówki dotyczące wzorowania (DFM) do tłoczenia?
Kluczowe wskazówki dotyczące DFM obejmują utrzymanie jednolitej grubości ścianek, unikanie ostrych narożników wewnętrznych oraz utrzymywanie średnicy otworów co najmniej 1,2 razy większej niż grubość materiału. Projektowanie z myślą o procesie tłoczenia zmniejsza ryzyko łamania narzędzi i zapewnia płynny przepływ metalu przez matrycę bez rozdarć czy nadmiernego przerzedzania.
Pro-Tips dla inżynierów
- Promień zgięcia: Zawsze staraj się, aby promień zgięcia był równy lub większy niż grubość materiału.
- Rozmieszczenie otworów: Trzymaj otwory z dala od linii zgięć, aby zapobiec "eggingowi" lub zniekształceniu kształtu otworu.
- Uproszczenie: im mniej "stacji" potrzebnych w matrycy, tym tańsze narzędzie i szybsza produkcja.
Ile kosztuje tłoczenie blachy na dużą skalę?
Koszt tłoczenia dużych ilości dzieli się na dwie kategorie: początkowy koszt "Hard Tooling" (który może wynosić od $10,000 do $150,000+) oraz "Item Price". Przy dużych wolumenach cena sztuki jest zwykle zdominowana przez koszty materiałów, ponieważ koszty pracy i kosztów są rozłożone na miliony jednostek.
Przykład rozkładu kosztów (roczny wolumen: 500 000 sztuk):
- Inwestycja w narzędzia: 50 000 USD (amortyzowane do 0,10 USD za część).
- Koszt materiału: 0,25 USD za część.
- Produkcja/Praca: 0,05 USD za część.
- Całkowity koszt części: 0,40 USD.
Porównaj to z obróbką CNC, gdzie część kosztowała 15,00 dolarów za każdym razem, niezależnie od ilości, a zaleta tłoczenia staje się krystalicznie jasna.
Najczęściej zadawane pytania dotyczące tłoczenia metalu
Zazwyczaj projektowanie, budowanie i "wypróbowanie" progresywnej formy zajmuje od 8 do 12 tygodni. Obejmuje to fazę próbki T1, podczas której upewniamy się, że część spełnia wszystkie specyfikacje przed rozpoczęciem pełnej prędkości produkcji.
Tak, dzięki procesowi zwanemu "Deep Drawing" możemy tworzyć kubki, puszki i złożone obudowy. Jednak jeśli część wymaga ekstremalnej odporności na ciepło w swoim montażu, możesz też badać
Slug pulling występuje, gdy odpadowy metal (slug) przykleja się do puncha i wychodzi z kostki. W dużych ilościach może to zniszczyć narzędzie. Stosujemy systemy próżniowe lub geometrię "slug-retencion" w matrycy, aby temu zapobiec.
Podsumowanie: Partnerstwo dla sukcesu produkcyjnego
Osiągnięcie sukcesu w tłoczeniu części na dużą skalę wymaga czegoś więcej niż dużej prasy; wymaga partnerstwa między projektowaniem a produkcją. Skupiając się na DFM, wybierając odpowiedni materiał i inwestując w wysokiej jakości, nowoczesne narzędzia, możesz przenieść swój produkt od prototypu do światowego lidera rynku.
