

Zrozumienie obróbki CNC 4- i 5-osiowej: Kompleksowy przewodnik
Precyzyjna obróbka CNC odmieniła świat produkcji złożonych części, zapewniając precyzyjne i efektywne wykonywanie produkcji. Obróbka CNC 4-osiowa i 5-osiowa to niektóre z tych technologii; znajdują zastosowanie w pracy z geometrycznie złożonymi komponentami. Chociaż dwa podejścia rozwijają możliwości konwencjonalnych maszyn trójosiowych, różnią się one pod względem ruchu, elastyczności i zastosowania. Te różnice są kluczowe dla inżynierów, producentów i projektantów, ponieważ muszą rozumieć procesy produkcyjne, aby je zoptymalizować.
Niniejszy podręcznik obejmuje koncepcje obróbki CNC 4- i 5-osiowej, ich zalety, wady, rzeczywiste zastosowanie oraz czynniki podstawowe przy wyborze najbardziej odpowiedniego procesu we współczesnych układach produkcyjnych.
Podstawy obróbki CNC 4-osiowej
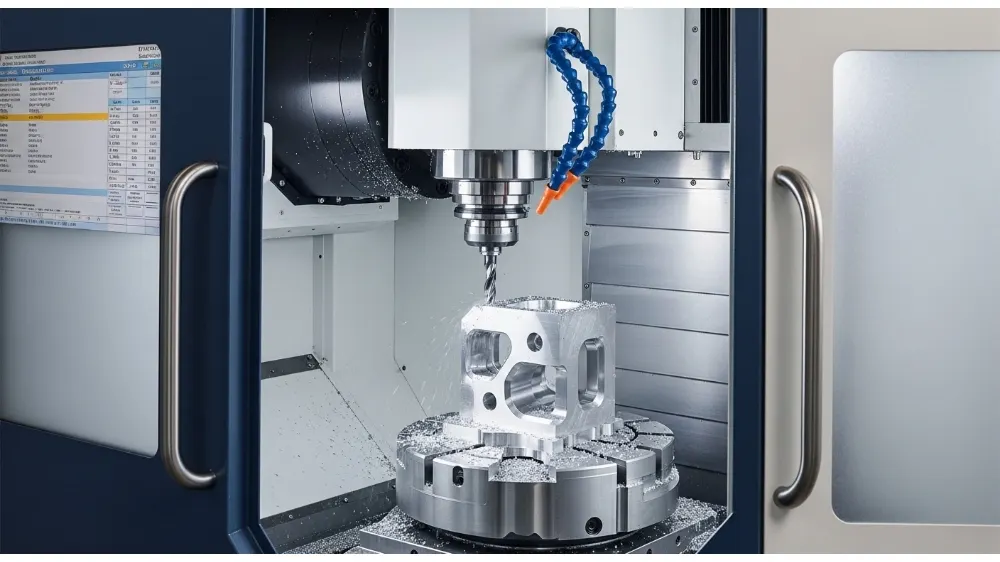
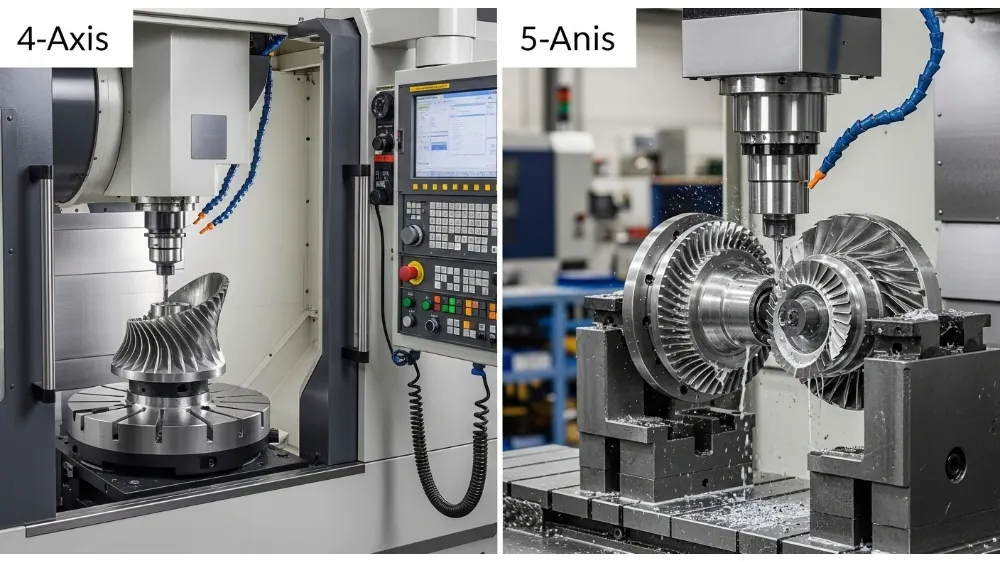
Systemy CNC 4-osiowe to ulepszenie tradycyjnych maszyn trójosiowych, które polega na dodaniu obrotu na kolejną oś, najczęściej osią A. Dzięki tej osi obrabiany przedmiot może się obracać, a narzędzie tnące wykonuje określone operacje na osiach X, Y i Z.
Dzięki czwartej osi możliwości produkcyjne znacznie się zwiększły. Jest również stosowany w częściach o kanciastych elementach, szczelinach lub otworach otaczających powierzchnie cylindryczne. Typowe to koła zębate, wałki rozrządu i cylindryczne obudowa.
Maszyna czteroosiowa wymaga większej liczby ścieżek narzędzi i poleceń obrotu, aby być zaprogramowana. Nie jest jednak tak skomplikowany jak programowanie 5-osiowe, więc jest dobrym wyborem w komponentach o średniej złożoności i dużych seriach produkcji.
Zalety obróbki 4-osiowej
Obróbka CNC z czteroosiowymi wynika z wielu zalet operacyjnych. Oszczędza to na potrzebie wielu konfiguracji, zwiększając precyzję części. Symetryczna i obrotowa obróbka części może być wykonywana przez producentów za jednym zaciskiem, co zmniejsza błędy i oszczędza czas.
Ponadto maszyny czteroosiowe mogą obsługiwać duże elementy w porównaniu do urządzeń pięcioosiowych, dzięki czemu są stosowane w średniej wielkości pracy. Umiarkowana złożoność programowania, połączona z efektywnością, sprawiła, że obróbka czteroosiowa jest najlepszym wyborem firmy opłacalnej.
Wady 4-osiowej obróbki CNC
Chociaż obróbka czteroosiowa jest korzystna, ma swoje ograniczenia. Nie jest w stanie uzyskać dostępu do niektórych podcięć i skomplikowanych kątów, jak to robi maszyna pięcioosiowa. Komponenty wymagające cięć wielokierunkowych lub skomplikowanych konturów powierzchni mogą powodować dodatkowe konfiguracje, co powoduje większe zużycie czasu produkcyjnego i niewyrównanie.
Ponadto obróbka czteroosiowa zwykle nie jest tak elastyczna pod względem orientacji narzędzia. Wynikające z tego ograniczenie może wpływać na możliwe wykończenie powierzchni i złożoność cech w porównaniu do bardziej zaawansowanych systemów opartych na 5 osiach.
Koncepcje 5-osiowego obróbki CNC
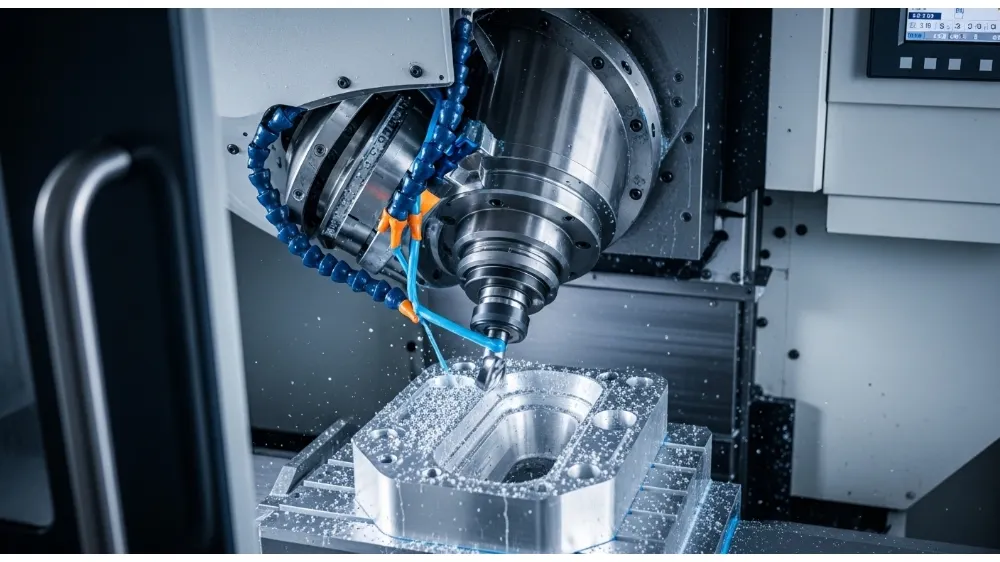
Maszyny CNC z 5 osiami zapewniają dodatkową płaszczyznę obrotu, zwykle oś B, dzięki której narzędzie tnące może zbliżyć się do obrabianego pod dosłownie dowolnym kątem. Możliwość ta umożliwia obróbkę bardzo skomplikowanych geometrii, takich jak powierzchnie z konturem, głębokie wnęki czy podcięcia, w jednej konfiguracji.
Ruch pięcioosiowy jednocześnie minimalizuje przesuwanie części na różnych osiach, co prowadzi do dokładności i jednolitości. Jest szczególnie przydatna w procesach lotniczych, urządzeń medycznych i motoryzacji, które wymagają złożonych detali i precyzyjnych przebiegów.
Zalety obróbki 5-osiowej
Elastyczność i wydajność są maksymalizowane dzięki 5-osiowej obróbce CNC. Umożliwia krótsze czasy cyklu, łatwiejsze montaże i lepsze wykończenia powierzchni. Optymalna żywotność narzędzia osiąga się dzięki utrzymaniu kątów narzędzi, co minimalizuje marnotrawstwo narzędzi, co wydłuża całkowitą żywotność narzędzia, a także zmniejsza całkowity koszt produkcji.
Ponadto maszyny pięcioosiowe potrafią tworzyć części złożonych i zakrzywionych powierzchni, których nie da się stworzyć za pomocą maszyn 3- lub 4-osiowych. Są to cechy, które czynią go niezbędnym w branżach wymagających wysokiej precyzji i wielowymiarowych części.
Wady obróbki CNC 5-osiowej
Chociaż obróbka pięcioosiowa jest najbardziej wszechstronna, jej początkowa inwestycja jest wyższa, programowanie bardziej złożone, a krzywa uczenia się stroma. Maszyny są wrażliwe na kalibrację i potrzebują wykwalifikowanych operatorów, aby w pełni je wykorzystać.
Ponadto rozmiar obrabianego elementu 5-osiowego może być ograniczony w porównaniu do niektórych maszyn 4-osiowych. Należy uwzględnić ten czynnik przy planowaniu produkcji większych komponentów.
Główne różnice między CNC 5-osiowym a 4-osiowym
Główne różnice to elastyczność, złożoność oraz zakres zastosowań:
- Osie ruchu -4 osi: Wprowadza to oś obrotową; -5 osi: Wprowadza to dwie osie obrotowe.
- Złożoność: Programowanie 5-osiowe jest bardziej złożone i umożliwia obróbkę złożonych części w jednym układzie.
- Zastosowania: 4-osiowy jest odpowiedni dla kształtów cylindrycznych lub umiarkowanie złożonych. 5-osiowe formy są używane do kształtowania form konturowanych i wielostronnych.
- Orientacja narzędzia: Maszyny pięcioosiowe są utrzymywane pod optymalnymi kątami cięcia, aby zapewnić doskonałe wykończenie powierzchni i zminimalizować zużycie narzędzi.
Ta wiedza o tych różnicach gwarantuje, że producenci nie stosują najskuteczniejszych metod w realizacji tego czy innego projektu.
Współczesne zastosowania produkcyjne
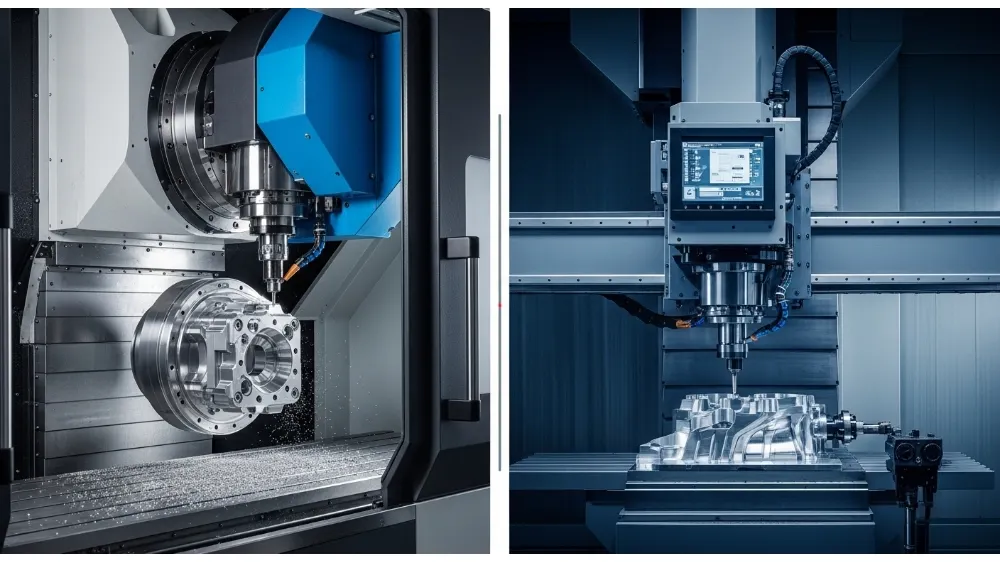
Czteroosiowy CNC: optymalne dla elementów obrotowych, takich jak koła zębate, koła pasowe i cylindryczne obudowy. Jest powszechnie stosowany do części o średniej złożoności, gdzie potrzebna jest produktywność i elastyczność.
5-osiowy CNC: Jest obowiązkowy w łopatkach turbin lotniczych, implantach medycznych, formowaniach samochodowych oraz innych wysokokształtnych częściach. Technika ta jest również pożądana, gdy istnieje wysoki poziom precyzji, niskiej objętości lub prototyp.
Rozważania programowe
Maszyna czteroosiowa polega na indeksowaniu obrotowym i sekwencjonowaniu. Oprogramowanie CAM pomaga tworzyć ścieżki narzędzi i zapewnia poprawną geometrię części.
Programowanie pięcioosiowe jest bardziej zaawansowane i wymaga synchronizacji wieloosiowej oraz optymalizacji orientacji narzędzi. Przygotowanie 5-osiowych ścieżek narzędzi wymaga od inżynierów uwzględnienia wykrywania kolizji, kinematyki maszyn oraz wymagań dotyczących wykończenia powierzchni.
Wymagania maszynowe i narzędzia
Wybór narzędzi różni się w zależności od obu systemów, ponieważ maszyny czteroosiowe zwykle korzystają z typowych frezów końcowych i wiertarek, podczas gdy system 5-osiowy wymaga specjalnych frezaków, aby zapewnić stały kontakt z powierzchnią wielokątną.
Oba systemy są wrażliwe na sztywność maszyny, moc wrzeciona oraz dostarczanie chłodzenia, jednak obróbka pięcioosiowa wymaga większej precyzji i spójności ze względu na skomplikowane jednoczesne ruchy.
Rozważania dotyczące kosztów i efektywności
Maszyny czteroosiowe są również tańsze w pozyskaniu i eksploatacji, nadają się do części średniej złożoności lub produkcji o dużej liczbie serii.
Maszyny pięcioosiowe są droższe, ale zmniejszają wymagania ustawień i zwiększają dokładność w przypadku skomplikowanych geometrii, a także mogą zrekompensować wysokie koszty początkowe mniejszą liczbą konfiguracji, mniejszą liczbą błędów i mniejszą przeróbką.
Bezpieczeństwo pracy i dobre praktyki operacyjne
Zarówno operacje 4, jak i 5 osi wymagają odpowiedniego ustawienia, bezpiecznego mocowania oraz częstej konserwacji. Wieloosiowa kinematyka, kontrola toru narzędzia i unikanie kolizji powinny być trenowane na operatorze, aby zapewnić bezpieczeństwo oraz jakość części.
Najczęściej zadawane pytania (FAQ)
P1: Jaka jest największa różnica między obróbką CNC 4-osiową a 5-osiową?
O: Oś 4-oś zawiera dodatkową oś obrotową, odpowiednią dla części cylindrycznej, natomiast 5-oś zawiera dwie osie obrotowe do uwzględniania geometrii konturowanej.
P2: Która maszyna jest najlepsza, którą można wykorzystać do prototypowania złożonych części?
O: 5-osiowe CNC to idealny wybór, ponieważ może wykonać wielowymiarowe powierzchnie przy użyciu jednego zestawu.
P3: Czy maszyny czteroosiowe przetwarzałyby podcięcia?
O: Podcięcia mogą być ograniczone, jednak w przypadku złożonych, wielokątnych podcięcia potrzebne są maszyny pięcioosiowe.
P4: Czy 5-osiowy jest trudniejszy do zaprogramowania niż 4-osiowy?
O: Tak, programowanie 5-osiowe wymaga zaawansowanego oprogramowania CAM i operatorów, aby uniknąć kolizji i optymalnych ścieżek narzędzi.
P5: Która maszyna jest bardziej opłacalna?
O: Maszyny czteroosiowe mają tańszy koszt początkowy i łatwiejsze w obsłudze, a są to części o odpowiednim poziomie do średniej złożoności.
P6: Czy obie maszyny poprawiły żywotność narzędzi?
O: Kąty cięcia są utrzymywane w lepszym stanie dzięki obróbkom 5-osiowym, co zapobiega większemu zużyciu narzędzi, podczas gdy obróbka 4-osiowa jest bardziej ograniczona przy regulacjach narzędzi.
P7: Jakie są branże obróbki CNC z 5 osiami?
O: Możliwości 5-osiowe najlepiej sprawdzają się w przemyśle lotniczym, wyrobach medycznych, motoryzacyjnym oraz produkcji form.
Podsumowanie
Obróbka CNC 4- i 5-osiowa ma swoje zalety. Wybór odpowiedniego systemu zależy od złożoności części, ilości produkcji, materiałów oraz potrzeb precyzyjnych. W porównaniu do 4-osiowego, 5-osiowy umożliwia obróbkę złożonych elementów o wysokim poziomie wykończenia powierzchni i wysokiej efektywności przy obracaniu i umiarkowanie złożonych elementach. Znajomość tych różnic sprawia, że procesy obróbki są optymalizowane, wydajne, a wyniki produkcji są wysokie.
