

Czym jest Multi-Jet Fusion (MJF) druk 3D? Pełny przewodnik
Multi-Jet Fusion (MJF) druk 3D to zaawansowana technologia produkcji addytywnej na łożach proszkowych, która wykorzystuje płynne środki do łączenia i detalizacji do tworzenia elementów tworzywowych o wysokiej gęstości, funkcjonalnych częściach. Opracowany przez HP, proces ten polega na naniesieniu zestawu środków atramentowych na warstwie proszku polimerowego, który następnie jest łączony w warstwę stałą za pomocą ciepła podczerwonego. MJF jest powszechnie uznawany za produkcję izotropowych części o wysokiej dokładności wymiarowej i wytrzymałości mechanicznej, co czyni go preferowanym wyborem dla komponentów przemysłowych do końcowego użytku, drukowany prototyp 3D komponentów samochodowych oraz złożonych obudów elektroniki użytkowej.
Jak działa technologia fuzji wielostrumieniowej: Proces MJF
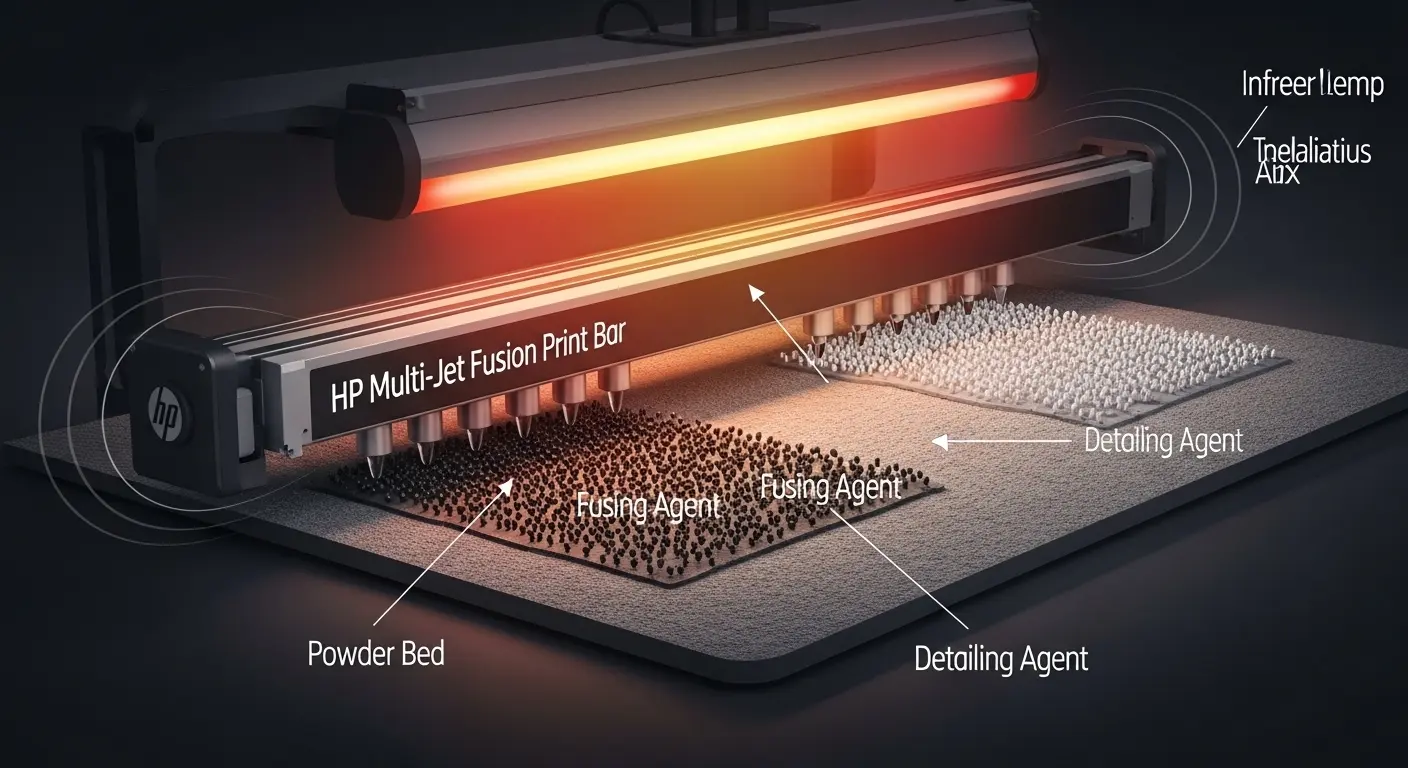
Proces wielostrumieniowej fuzji wyróżnia się spośród innych technologii warstw proszkowych unikalnym podejściem opartym na powierzchni. Zamiast lasera śledzącego ścieżkę (jak w SLS), MJF używa paska drukującego obejmującego całą szerokość budowy. Pozwala to maszynie na naniesienie środków i podgrzewanie całej warstwy w jednym przejściu, co znacznie zwiększa szybkość produkcji. Proces rozpoczyna się od cienkiej warstwy materiału — zazwyczaj nylonu PA12 — rozłożonej na platformie budujących.
Budowanie ułatwiają dwa różne typy agentów. "Środek topnikowy" jest stosowany tam, gdzie część ma być stała, pochłaniając energię podczerwieni do topienia proszku. Jednocześnie na granicach części stosuje się "agenta detalingowego". Ten środek do detalizacji odparowuje, aby schłodzić otaczający proszek, zapobiegając przedostawaniu ciepła do sąsiednich obszarów. Ten system z dwoma agentami zapewnia ostre krawędzie i wysoką rozdzielczość filmów. Po zespoleniu warstwy platforma budowlana przesuwa się w dół, rozprowadza się nowa warstwa proszku, a cykl powtarza się, aż części są gotowe.
Po zakończeniu budowy cały proszek jest przenoszony do stacji przetwórczej w celu schładzania. Ponieważ części są podparte otaczającym prochem niespiekanym, projektanci cieszą się ogromną swobodą geometryczną. Nie ma potrzeby stosowania konstrukcji nośnych, co ogranicza pracę ręczną i pozwala na tworzenie wewnętrznych kanałów lub elementów zazębianych ze sobą, co byłoby niemożliwe przy tradycyjnym formowaniu lub druku FDM.
Dla zespołów inżynieryjnych oceniających HP MJF 3D printing service" najczęściej stosuje się do selektywnego spiekania laserowego (SLS). Obie technologie wykorzystują łożyska proszkowe i materiały nylonowe, jednak efekty mechaniczne i jakość powierzchni różnią się. SLS używa lasera CO2 do spiekania proszku, podczas gdy MJF używa ciepła na podczerwień i środków chemicznych. Ta fundamentalna różnica w dostarczaniu energii wpływa na sposób, w jaki łańcuchy polimerowe łączą się, szczególnie na osi Z.
Jedną z głównych przemysłowy druk 3D MJF jest jego wyższa izotropia. W wielu procesach druku 3D "ziarnistość" warstw tworzy słaby punkt w kierunku pionowym. MJF osiąga niemal identyczną wytrzymałość na osiach X, Y i Z, ponieważ proces podgrzewania podczerwieni zapewnia bardziej jednolity profil termiczny na całej części. Dla kierowników zaopatrzenia oznacza to bardziej niezawodną część, która jest mniej podatna na awarię pod obciążeniem wieloosiowym w terenie.
Wytrzymałość izotropowa jest cechą definiującą MJF. W testach funkcjonalnych części MJF wykazują większe wydłużenie przy złamaniu w porównaniu do SLS, co oznacza, że mogą się bardziej odkształcić przed awarią. Jest to szczególnie przydatne w przypadku drukowanych w 3D prototypów elektroniki użytkowej wymagających zatrzasków lub żywych zawiasów. Porównując je do tradycyjnego formowania wtryskowego, MJF PA12 jest niezwykle bliski mechanicznym właściwościom formowanego nylonu 12.
Dokładność wymiarowa i rozdzielczość cech
MJF jest w stanie osiągnąć bardzo ścisłe tolerancje, zazwyczaj około ±0,2 mm lub ±0,2% dla większych części. Środek do detalowania pozwala uzyskać ostrzejsze narożniki i drobniejsze faktury niż zwykle możliwe przy stosunkowo większym rozmiarze plamki laserowej SLS. Jednak ponieważ proces ten wymaga znacznego ciepła, zarządzanie termiczne jest kluczowe. W SunOn nasz proces wyceny prowadzony przez DFM identyfikuje obszary, gdzie może gromadzić się ciepło — takie jak grube przekroje poprzeczne — i sugeruje modyfikacje projektowe, takie jak wydrążenie, aby zapewnić dokładność ostatecznych wymiarów.
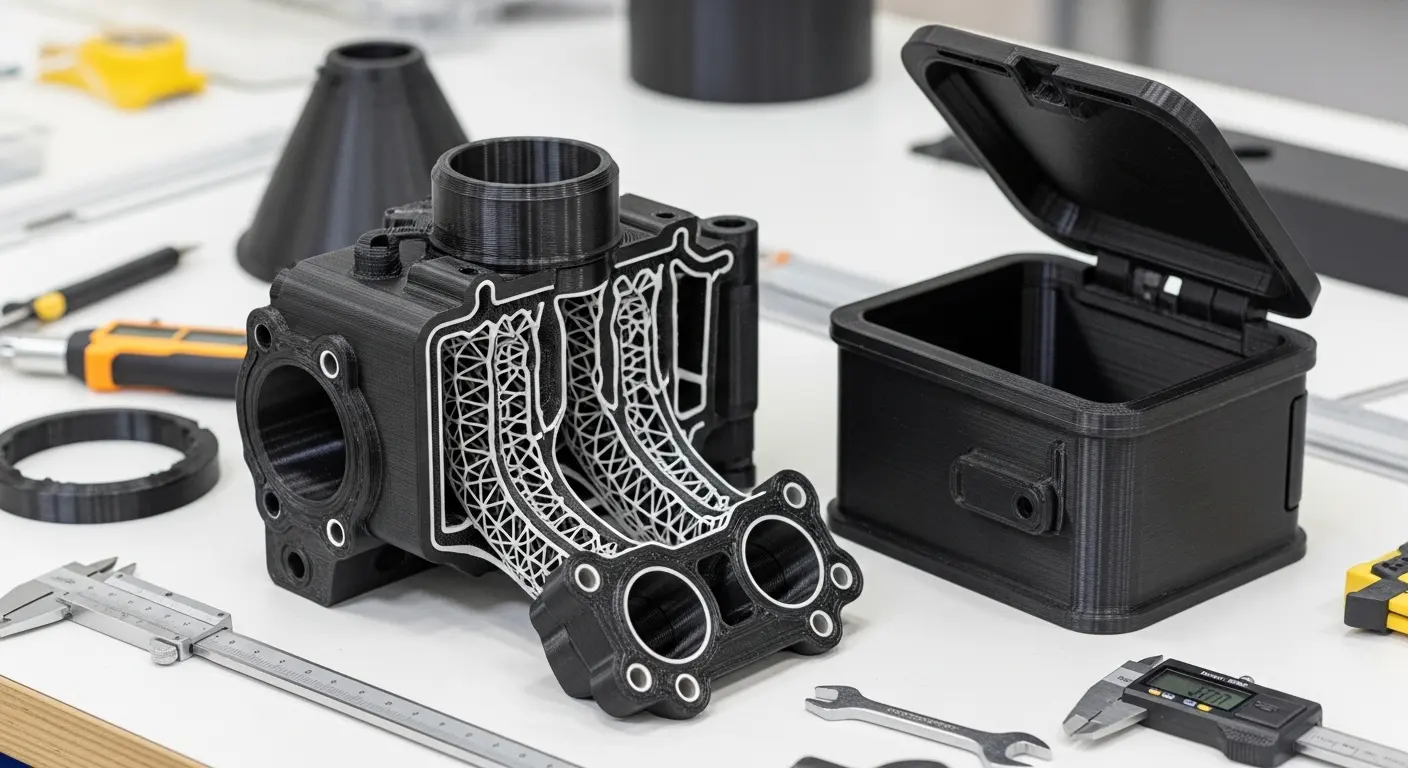
Sukces każdego projektu produkcji addytywnej w dużej mierze zależy od wyboru materiału. Większość materiałów materiały Multi Jet Fusion to nylony, cenione za odporność chemiczną, trwałość i wszechstronność. Ponieważ MJF produkuje części o niskiej porowatości, materiały te są często stosowane w zastosowaniach szczelnych lub szczelnych, takich jak kolektory płynowe czy obudowy podlegające testom ciśnieniowemu.
Przy wyborze materiału leady pozyskiwania muszą wyważyć wymagania mechaniczne części z warunkami środowiskowymi, z jakimi będzie się zmierzyć. Chociaż standardem branżowym jest PA12, PA11 oferuje wyższą odporność na uderzenia dla części, które ulegają silnym wibracjom lub kolizjom. Dostarczamy pełną dokumentację tych materiałów, zapewniając, że menedżerowie kontroli jakości mogą zweryfikować zgodność z międzynarodowymi standardami dla sprzętu motoryzacyjnego lub przemysłowego.
PA12: Standard dla funkcjonalnych części przemysłowych
właściwości MJF PA12 czynią go koniem roboczym technologii MJF. Zapewnia doskonałą równowagę sztywności i wytrzymałości z drobnoziarnistą powierzchnią. PA12 jest bardzo odporny na chemikalia, w tym węglowodory, oleje i smary, co czyni go idealnym dla elementów silników lub maszyn przemysłowych. Niska absorpcja wilgoci gwarantuje, że części zachowują stabilność wymiarową nawet w wilgotnych warunkach, co jest powszechnym problemem przy globalnym zakupie B2B.
Nylon PA11 to materiał pochodzący z oleju rycynowego. Jest bardziej ciągliwy niż PA12 i oferuje lepszą odporność na uderzenia. Dla prototyp druku 3D urządzeń medycznych, PA11 jest często preferowanym wyborem, ponieważ jest biokompatybilny i przechodzi testy USP klasy I-VI oraz ISO 10993. Jego zdolność do pochłaniania energii bez rozbijania sprawia, że jest doskonałym wyborem do wkładów ortopedycznych, protez i sprzętu ochronnego, gdzie kontakt z człowiekiem i trwałość są kluczowe.
Przemysłowe zalety z drukowania 3D MJF dla menedżerów ds. zaopatrzenia
Z punktu widzenia pozyskiwania głównych korzyści MJF jest szybkość wprowadzenia na rynek. Ponieważ technologia ta pozwala wydrukować tysiące części w jednej produkcji, skutecznie łączy prototypowanie z masową produkcją. Dla małych i średnich partii (do 1000 sztuk) MJF często wiąże się z niższym całkowitym kosztem niż formowanie wtryskowe, ponieważ eliminuje pięciocyfrowe inwestycje wymagane do narzędzi stalowych.
Ponadto MJF umożliwia "produkcję rozproszoną". Założyciel sprzętu może zweryfikować swój projekt kilkudziesięciu częściami MJF, zanim przejdzie do analiza porównawcza formowania vs drukiem 3D, aby zdecydować, kiedy przejść na twarde narzędzia. Takie elastyczne podejście oszczędza kapitał i pozwala na zmiany projektowe oparte na rzeczywistych opiniach rynkowych bez kary w postaci złomowania kosztownych form.
Swoboda projektowania MJF upraszcza także łańcuchy dostaw. Zamiast łączyć pięć oddzielnych części formowanych wtryskowo w jednej obudowie, inżynier może skonsolidować cały zespół w jeden komponent wydrukowany przez MJF. Zmniejsza to liczbę SKU na zapasach, eliminuje pracę montażową i eliminuje potencjalne punkty awarii, takie jak elementy złączne czy klej.
Opcje postprodukcji dla części MJF w SunOn
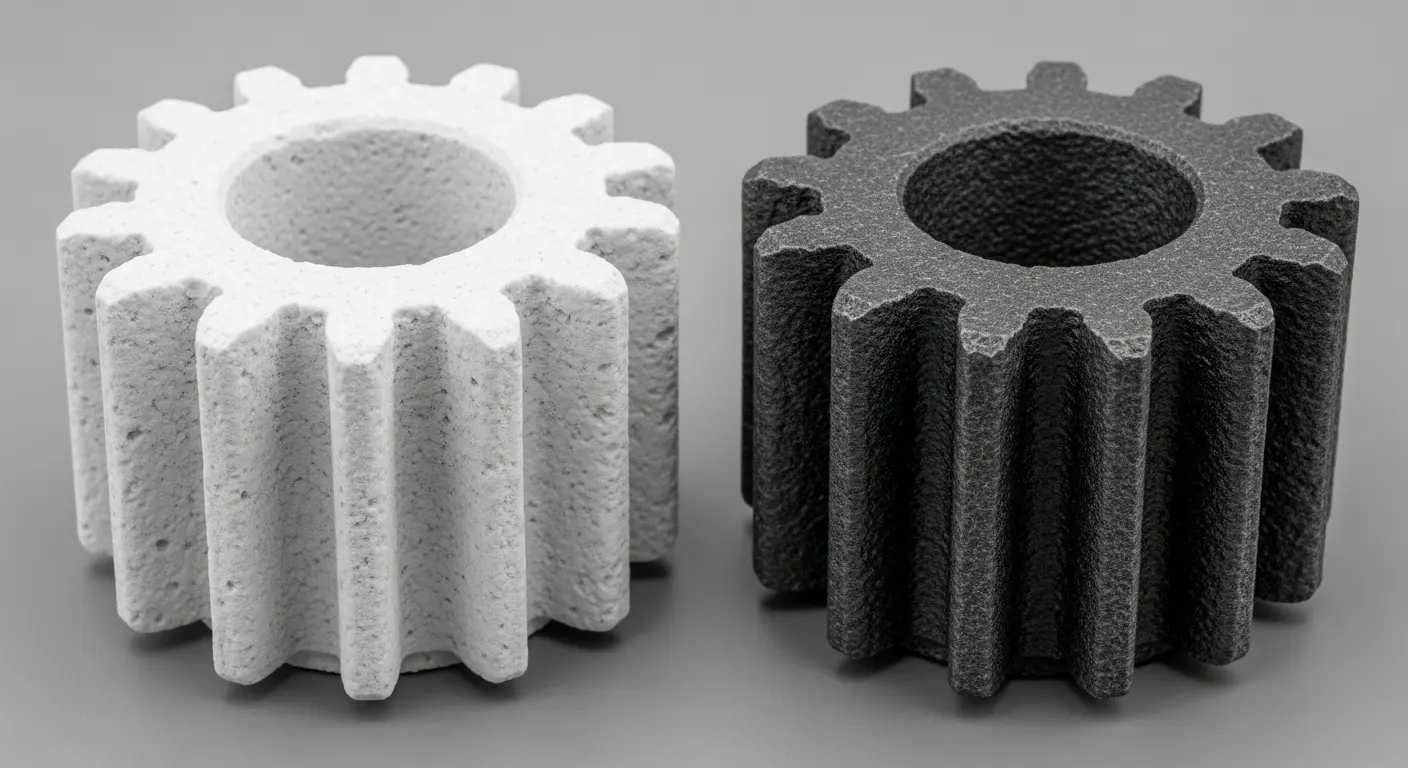
Surowe części MJF wyłaniają się z warstwy proszkowej o szorstkiej, kamiennej fakturze i naturalnym odcieniu szarości lub czerni. Choć funkcjonalne, te części często wymagają obróbki postprodukcji, aby spełnić wymagania estetyczne lub techniczne. SunOn oferuje pełen zestaw usług wykończeniowych, aby zapewnić, że Twoje prototypy lub części końcowe spełniają profesjonalne standardy jakości "gotowej do sprzedaży detalicznej".
Farbowanie jest najczęstszym procesem post-process w MJF. Ponieważ części są lekko porowate, bardzo dobrze przyjmują czarną farbę, co daje głęboki, jednolity kolor, który się nie łuszczy. Dla części wymagających gładszego wykończenia oferujemy piaskowanie z peralkami, które wykorzystuje drobne nośniki do wyrównania faktury powierzchni. Dla części samochodowych lub konsumenckich dostępne jest wygładzanie parą; Proces ten uszczelnia powierzchnię, czyniąc ją błyszczącą i znacznie zwiększając jej odporność na ciecze i gazy.
Oferujemy także obróbkę wtórną dla części wymagających bardzo ścisłych tolerancji, takich jak gniazda łożysk czy otwory gwintowane. Łącząc geometryczną złożoność MJF z precyzją obróbki CNC, dostarczamy części spełniające najbardziej wymagające wymagania inżynieryjne. To "hybrydowe" podejście jest fundamentem naszego modelu od prototypu do produkcji, zapewniając, że nigdy nie musisz rezygnować z dokładności.
FAQ: Pytania o wysokie intencje dotyczące technologii MJF
Czy MJF jest silniejszy od SLS?
Elementy MJF są zazwyczaj silniejsze na osi Z (pionowo) niż elementy SLS ze względu na bardziej równomierne podgrzewanie i topniki stosowane w procesie. Chociaż surowa wytrzymałość na rozciąganie materiałów jest podobna, lepsza izotropia MJF sprawia, że jest on bardziej niezawodny dla części, które podczas użytkowania będą doświadczać sił z różnych kierunków.
Czy części MJF można farbować na różne kolory?
Części MJF są naturalnie szare lub czarne i najlepiej farbowane na głęboką czerń. Chociaż niektóre jaśniejsze części mogą być farbowane na ciemny błękit lub zieleń, proces ten nie jest tak intensywny jak barwienie białych części SLS. W przypadku części wymagających określonych kolorów markowych zalecamy profesjonalne malowanie lub wybór innej technologii addytywnej.
Czy MJF 3D printing jest wodoodporny?
Części MJF są wodoodporne, ale nie są naturalnie w 100% wodoodporne w stanie surowym z powodu niewielkiej porowatości powierzchni. Jednak po pokryciu warstwą wygładzania pary lub specjalistycznych powłok, komponenty MJF PA12 stają się skutecznie szczelne i szczelne, dzięki czemu nadają się do zbiorników na płyny, kanałów i kolektorów.
Jaka jest minimalna grubość ściany dla MJF?
Zalecana minimalna grubość ściany dla MJF wynosi 0,5 mm dla elementów konstrukcyjnych, choć preferowane jest 1,0 mm dla lepszej stabilności wymiarowej i wytrzymałości. Dla bardzo drobnych, niestrukturalnych detali technologia pozwala rozróżnić elementy nawet o rozmiarze 0,3 mm, pod warunkiem prawidłowego podtrzymania geometrii podczas faz budowy i chłodzenia.
Czy MJF nadaje się do produkcji końcowej?
Tak, MJF to jedna z nielicznych technologii druku 3D zaprojektowanych specjalnie do produkcji końcowej. Jego wysoka prędkość, izotropowe właściwości mechaniczne oraz trwałość materiału czynią go realną alternatywą dla formowania wtryskowego dla partii o rozmiarach od 50 do 1000 sztuk, szczególnie dla złożonych geometrii.
Jak MJF wypada w porównaniu do formowania wtryskowego nylonu?
MJF PA12 bardzo wiernie naśladuje mechaniczne właściwości nylonu formowanego wtryskowo, oferując około 80% do 90% wytrzymałości. Główną różnicą jest wykończenie powierzchni; MJF ma matową, lekko ziarnistą fakturę w porównaniu do gładkiego, polerowanego wykończenia formowanej części, chyba że zastosowane jest dodatkowe wygładzanie parą.
Które branże najczęściej używają MJF?
MJF jest intensywnie wykorzystywany w przemyśle motoryzacyjnym, medycznym oraz elektronicznej dla konsumentów. Jest szczególnie ceniony do odchudzania komponentów, tworzenia indywidualnych ortopedycznych wkładów medycznych oraz produkcji trwałych obudów dla elektroniki wymagającej skomplikowanego zarządzania kablami lub montażu zatrzaskowego.
Jaki jest typowy czas realizacji projektu MJF?
Standardowe czasy realizacji produkcji MJF w SunOn to zazwyczaj 3 do 5 dni roboczych dla części bez zaawansowanego postprocessingu. Ponieważ technologia ta może drukować całe "biny" części jednocześnie, jest znacznie szybsza przy małych partiach niż technologie oparte na spiekaniu laserowym lub ekstruzji filamentu.
Podsumowanie: Napędzanie innowacji z MJF w SunOn
Multi-Jet Fusion zdefiniowało na nowo, co jest możliwe w dziedzinie produkcji tworzyw sztucznych. Oferując ścieżkę łączącą szybkość produkcji addytywnej z siłą tradycyjnego formowania, dostarcza zespołom B2B bezprecedensowe narzędzie innowacji. Niezależnie od tego, czy walidujesz nowy prototyp druku 3D urządzenia, czy szukasz szybszego sposobu na produkcję obudów przemysłowych, MJF dostarcza wydajność i niezawodność wymaganą przez Twój projekt.
SunOn Industrial Group jest Twoim partnerem w tej drodze. Nasza wiedza zarówno w zakresie druku 3D, jak i formowania wtryskowego pozwala nam doradzić Ci, kiedy dokładnie użyć MJF, a kiedy przejść na narzędzia stalowe. Zapewniamy głębię techniczną, wyceny prowadzone przez DFM oraz zapewnienie jakości, których globalni liderzy zakupów oczekują od czołowego chińskiego partnera produkcyjnego.
Gotowi, by zobaczyć, jak MJF może przyspieszyć Twoją produkcję? Skontaktuj się z zespołem inżynierów SunOn już dziś, aby uzyskać szczegółową ocenę DFM i wycenę projektu Multi-Jet Fusion.
