

Wysokoszczegółowy druk 3D z żywicy: najlepsze praktyki w prototypowaniu
Wysokoszczegółowy druk 3D z żywicy to przemysłowy proces wytwarzania addytywnego, który wykorzystuje źródło światła do utwardzania ciekłej żywicy fotopolimerowej na stałe, wysokorozdzielcze części. Wykorzystując technologie takie jak stereolitografia (SLA) i cyfrowe przetwarzanie światła (DLP), metoda ta osiąga wyjątkową gładkość powierzchni i dokładność wymiarową, z wysokością warstw sięgającą zaledwie 25 mikronów. Dla zespołów inżynieryjnych B2B drukowanie 3D na żywicy ciekłej dla prototypów jest złotym standardem w weryfikacji złożonych geometrii w urządzeniach medycznych, elektronice użytkowej oraz wysokoprecyzyjnych komponentach motoryzacyjnych przed przejściem do produkcji masowej.
Porównanie technologii: SLA vs DLP dla wysokiej szczegółowości
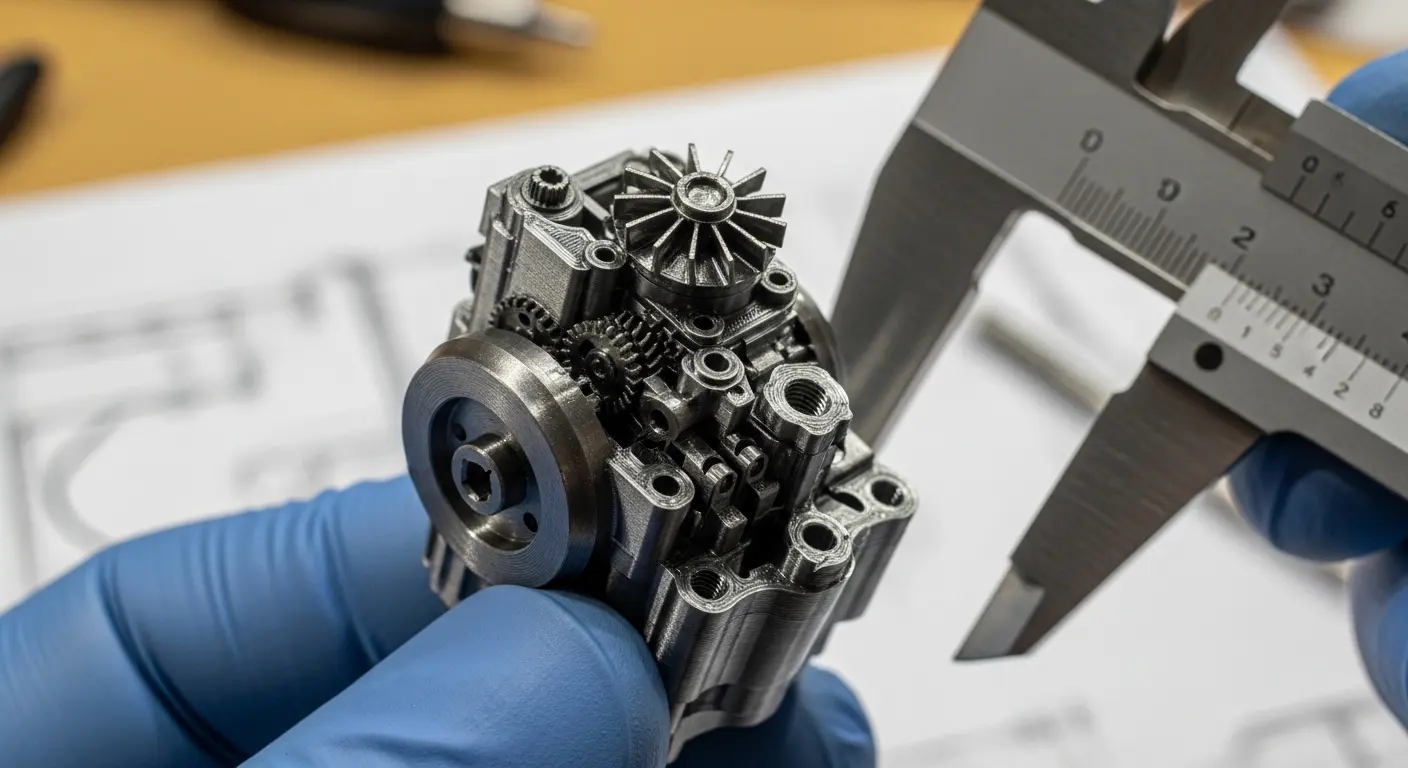
Przy pozyskiwaniu profesjonalne usługi druku 3D SLA, inżynierowie często muszą wybrać między różnymi technologiami utwardzania światła. Chociaż oba używają żywic ciekłych, sposób rozprowadzania światła znacząco wpływa na rozdzielczość i skalowalność końcowej części. Zrozumienie mechanicznej różnicy między tymi źródłami światła to pierwszy krok, aby Twój prototyp spełniał zamierzone tolerancje i wymagania estetyczne.
W profesjonalnym środowisku produkcyjnym wybór między SLA a DLP zwykle zależy od rozmiaru części i wymaganej gęstości cech. W SunOn korzystamy z systemów przemysłowej — odmiennych od hobbystycznych drukarek stacjonarnych — które charakteryzują się kalibrowaną optyką i stabilnymi środowiskami termicznymi. Czynniki te są kluczowe dla utrzymania spójności na dużej płycie roboczej, zapewniając, że pierwsza część partii jest identyczna z poprzednią.
SLA wykorzystuje precyzyjny laser UV do wyznaczania ścieżki na powierzchni żywicy, utwardzając jeden punkt po drugim. Ta technologia jest lepsza dla dużych części, ponieważ laser utrzymuje jednolity rozmiar punktu na całym obszarze budowy. Dla drukowany w 3D prototyp komponentów motoryzacyjnych, SLA zapewnia stabilność wymiarową niezbędną do dużych obudów, zachowując jednocześnie gładkie wykończenie niezbędne do wizualnej weryfikacji.
Digital Light Processing (DLP) dla ultra-drobnych mikro-funkcji
DLP wykorzystuje cyfrowy ekran projektora do jednoczesnego wyświetlania pojedynczego obrazu całej warstwy. Ponieważ projektor składa się z pikseli, DLP może osiągnąć niesamowite szczegóły na mniejszych komponentach. To sprawia, że jest to preferowany wybór dla mikro-funkcjonalny druk 3D w sektorze elektroniki, gdzie wewnętrzne wypukłości, żebra i porty złączowe muszą być renderowane z mikroskopową precyzją. Jednak rozdzielczość DLP może się pogarszać wraz ze wzrostem rozmiaru buildu, co czyni ją specjalistycznym narzędziem do dużych serii o dużej gęstości i małych partiach.
Krytyczne zasady projektowania dla dokładnych części drukowanych 3D z żywicy
Osiągnięcie sukcesu w systemach opartych na żywicy wymaga zmiany podejścia do projektowania. W przeciwieństwie do metod opartych na filamentach, drukowanie na żywicy ciekłej wymaga złożonej dynamiki płynów i sił próżniowych podczas cyklu "peel" podczas budowy. Brak uwzględnienia tych sił może prowadzić do wypaczeń ścian, uszkodzonych podpór lub tzw. "cuppingu" — zjawiska, w którym uwięziona żywica tworzy próżnię, która może eksplodować pustą część.
Projektowanie pod kątem produkcji (DFM) jest fundamentem naszego procesu wyceny. Gdy przesyłasz plik CAD do drukowanie 3D z żywicy ciekłej do prototypów, nasi inżynierowie analizują geometrię pod kątem potencjalnych punktów awarii. Wczesne wdrożenie reguł projektowania zapobiega kosztom "prób i błędów" związanych z nieoptymalnymi plikami. Takie proaktywne podejście jest niezbędne dla założycieli sprzętu pracujących z ograniczonymi budżetami badawczo-rozwojowymi oraz ścisłymi terminami premier.
Zarządzanie grubością ścian i minimalnym rozmiarem obiektu
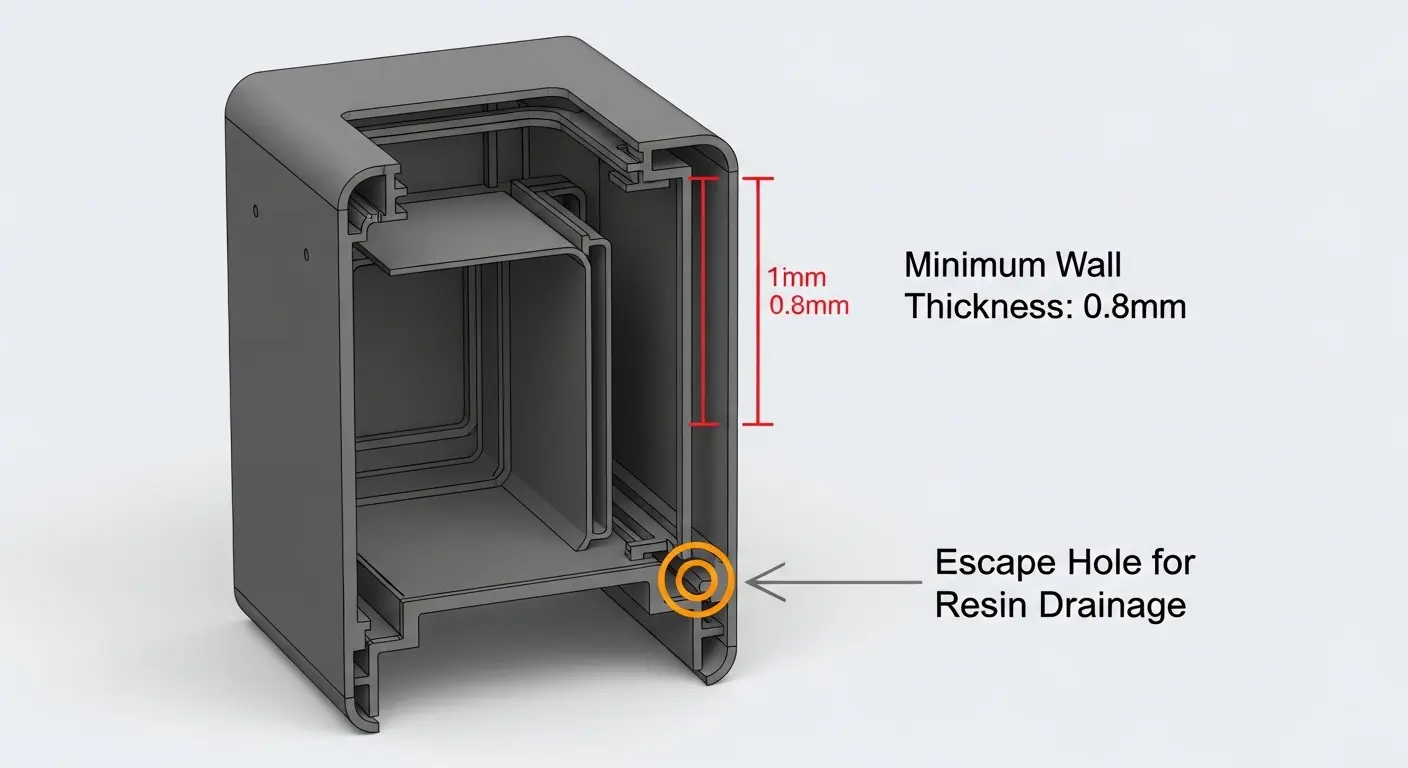
Żywica jest naturalnie bardziej krucha niż termoplastyczne filamenty, takie jak ABS. Aby zapewnić integralność konstrukcyjną, zalecamy minimalną grubość ścian 0,8 mm dla większości funkcjonalnych części, choć mikroelementy niestrukturalne można otworzyć do 0,3 mm. Cienkie ściany, które są zbyt wysokie, mogą się wyginać podczas procesu utwardzania UV, dlatego często zalecamy dodanie żeber lub ogień wewnętrznych, aby zapewnić sztywność bez znaczącego zwiększenia objętości lub kosztów elementu.
Strategie orientacji mające na celu minimalizację blizn na wsparciu
Orientacja części to strategiczna decyzja, która wpływa zarówno na dokładność, jak i wykończenie powierzchni. Ponieważ elementy z żywicy wymagają podpór do utrzymania podczas budowy, po usunięciu te podpory pozostawiają małe "guzki" lub blizny. Kierując krytyczne powierzchnie wizualne z dala od strony podpory, zachowujemy estetyczną integralność prototypu. Dla drukowanych w 3D prototypów elektroniki użytkowej" zapewnia to, że "strona A" obudowy pozostaje idealnie gładka i gotowa do testów wystawowych lub montażowych.
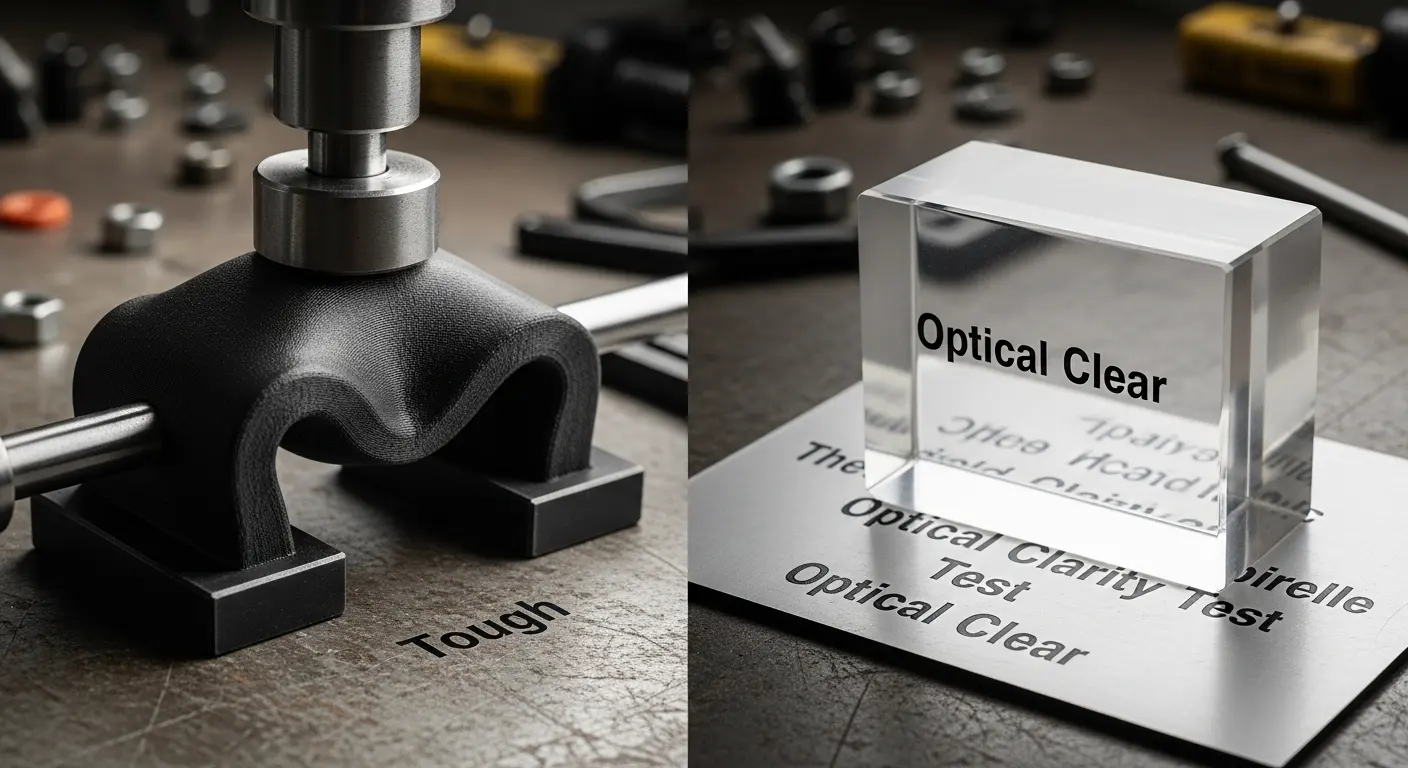
Ewolucja materiałów do druku 3D w wysokiej rozdzielczości znacznie przesunęła żywicę poza jej pierwotną reputację "kruchy". Obecnie fotopolimery przemysłowe mogą symulować właściwości tradycyjnych tworzyw sztucznych, takich jak ABS, polipropylen, a nawet wysokie temperatury PEEK. Ta różnorodność materiałów pozwala osobom zaopatrzeniowym wybrać żywicę odpowiadającą wymaganiom mechanicznym ich konkretnego sektora.
W SunOn dostarczamy pełne arkusze katalogowe naszych żywic, aby zapewnić zgodność z Wewnętrznymi standardami jakości jakości. Dla zespołów rozwijających sprzęt medyczny nasze usługi usługi drukowania prototypów urządzeń medycznych w 3D wykorzystują specyficzne biokompatybilne żywice, które mogą wytrzymać sterylizację lub kontakt ze skórą. Wybór odpowiedniego materiału gwarantuje, że wyniki testów funkcjonalnych są wiarygodnym wskaźnikiem wydajności masowej produkcji.
Proces druku to tylko 70% procesu dla szczegółowych części. Ostatnie 30% odbywa się w laboratorium postprocessingu, gdzie ostateczne właściwości części są ustalone. W przeciwieństwie do zestawów hobbystycznych, nasz przemysłowy proces postprocessingu obejmuje automatyczne mycie, czyszczenie ultradźwiękowe oraz wtórne utwardzanie UV w środowisku stabilizowanym azotem. Taki poziom kontroli zapewnia, że żywica jest całkowicie spolimeryzowana, zapobiegając kruchości lub żółknięciu części z czasem.
Specjalizujemy się także w zaawansowanym wykończeniu. W przypadku przezroczystych komponentów nasi technicy wykonują ręczne polerowanie wieloetapowe oraz nakładają przezroczyste lakiery odporne na UV, aby osiągnąć prawdziwą klarowność optyczną. Dla części mechanicznych oferujemy piaskowanie z peralkami, aby uzyskać jednolite matowe wykończenie, które ukrywa pozostałe linie warstw. Ta kompleksowa możliwość wykończenia sprawia, że SunOn jest preferowanym partnerem dla marek, które potrzebują prototypów gotowych do sprzedaży detalicznej do testów rynkowych lub demonstracji inwestorów.
Zapewnienie jakości jest zintegrowane z każdym etapem naszego procesu pracy. Używamy Optical Measuring Machines (OMM), aby zweryfikować, czy mikroelementy i ścisłe tolerancje spełniają Twoje specyfikacje CAD. To oparte na dowodach podejście do produkcji gwarantuje, że gdy przechodzisz od molding vs 3D printing analysis do rzeczywistej produkcji", masz zweryfikowany punkt odniesienia sukcesu. Naszym celem jest wyeliminowanie zmiennych i zapewnienie przewidywalnego, precyzyjnego doświadczenia pozyskiwania.
FAQ: Prototypowanie żywicy o wysokich szczegółach
Jaka żywica jest najlepsza do drukowania o wysokiej jakości?
Standardowe lub "modelowe" żywice są najlepsze do druku o wysokiej szczelności, ponieważ mają niższą lepkość i zawierają specyficzne pigmenty zapobiegające przeciekowi światła, co pozwala na ostrzejsze krawędzie. Dla funkcjonalnych części, które wymagają również detali, żywice "Tough" oferują najlepszą równowagę między rozdzielczością mikro-cech a mechaniczną trwałością podczas testów montażowych.
Jak uzyskać gładkie wykończenie na wydrukach żywicznych?
Gładkie wykończenie osiąga się dzięki połączeniu niskich wysokości warstw (25–50 mikronów) oraz profesjonalnej postprodukcji. Po wydruku części należy dokładnie umyć w alkoholu izopropylowym, aby usunąć nieutwardzoną żywicę, a następnie zeszlifować lub osuszyć granulkami, aby usunąć ślady podpór. Do ultrabłyszczącego wykończenia wymagane jest ręczne polerowanie lub lakowanie bezbarwne.
Czy SLA jest dokładniejsze niż SLS?
Tak, SLA jest generalnie dokładniejsze niż SLS dla małych i średnich części, ponieważ wykorzystuje znacznie drobniejszy laser spot oraz medium ciekłe, które pozwala na mniejsze rozmiary cech. Chociaż SLS jest lepszy do dużych, trwałych partii części, SLA pozostaje lepszą technologią dla prototypów o wysokiej jakości wymagających ścisłych tolerancji ±0,1 mm.
Dlaczego wydruki żywiczne są tak kruche?
Standardowe wydruki żywiczne są kruche ze względu na strukturę chemiczną fotopolimerów, które łączą się w sztywną kratę. Aby to rozwiązać, SunOn oferuje żywice inżynieryjne zawierające dodatki elastomerowe lub o silnym wpływie. Te "Tough" żywice są specjalnie opracowane, aby wytrzymać naprężenia i naprężenia wymagane do zatrzaskowych dopasowań i testów mechanicznych.
Czy druk żywicowy 3D może wytwarzać przezroczyste części?
Tak, druk 3D z żywicy pozwala uzyskać przezroczyste części przy użyciu specjalistycznych, przezroczystych żywic. Osiągnięcie prawdziwej przejrzystości optycznej wymaga znacznego procesu obróbki roboczej, w tym szlifowania papierem ściernym o wysokiej ziarnistości oraz nakładania przezroczystego, odpornego na UV lakieru lakieru w celu usunięcia "matowego" wyglądu surowego wydruku.
Jaki jest typowy czas realizacji wysokoszczegółowych wydruków żywicznych?
Typowe czasy realizacji profesjonalne usługi druku 3D SLA to 3 do 5 dni roboczych. Obejmuje to czas na przygotowanie plików, samą budowę oraz obowiązkowe kroki prania, utwardzania i wykańczania. Pilne opcje "ekspresowe" są często dostępne dla prostszych geometrii.
Żywica jest przede wszystkim używana do prototypowania i wzorców master, ale niektóre żywice o wysokiej wydajności nadają się do końcowych zastosowań w warunkach o niskim obciążeniu. Przy produkcji dużych serii zazwyczaj zalecamy stosowanie druku 3D jako pomostu do formowania wtryskowego, aby zapewnić najwyższą trwałość materiałów i najniższy koszt jednostkowy.
Jak utwardzanie UV wpływa na wymiary części?
Utwardzanie UV powoduje niewielkie chemiczne kurczenie się, gdy łańcuchy polimerowe się zaciskają. Oprogramowanie przemysłowe uwzględnia to, stosując "współczynnik skali" do części podczas etapu cięcia. W SunOn kalibrujemy nasze maszyny dla każdego materiału, aby zapewnić kompensację tego kurczenia i zachowanie zamierzonych wymiarów.
Podsumowanie: Współpraca dla precyzji z SunOn
Wysokoszczegółowy druk 3D z żywicy to potężne narzędzie przyspieszające innowacje, ale wymaga partnera, który rozumie techniczne niuanse procesu. Łącząc sprzęt przemysłowy, zaawansowane materiały oraz podejście oparte na DFM, SunOn Industrial Group pomaga globalnym nabywcom B2B przekształcać złożone pliki CAD w zweryfikowane, precyzyjne części fizyczne. Łączymy przepaść od pierwszego modelu koncepcyjnego do ostatecznego masowo produkowanego komponentu.
Nasz zakład w Dongguan jest przygotowany do podejmowania najtrudniejszych wyzwań związanych z prototypowaniem. Niezależnie od tego, czy rozwijasz urządzenie medyczne nowej generacji, czy zaawansowane elektroniczne obudowy, nasz zespół inżynierów zapewnia wiedzę i kontrolę jakości niezbędną do sukcesu. Traktujemy każdy prototyp jako kluczowy krok do ostatecznego wprowadzenia na rynek.
Czy masz projekt, który wymaga ekstremalnej dbałości? Skontaktuj się z zespołem inżynierów SunOn już dziś, aby uzyskać kompleksową recenzję DFM i wycenę, która ożywi Twoje najbardziej złożone projekty.
