

Samochodowe części odlewane cinkowo: Przewodnik inżynierski po komponenty pojazdu
Odlewanie ciśnieniowe w samochodach to preferowany proces produkcji komponentów pojazdów wymagających wysokiej precyzji, złożonej geometrii i doskonałych wykończeń powierzchni przy dużych ilościach. W miarę jak przemysł motoryzacyjny przechodzi na lekkie i elektryczne modele pojazdów (EV), stopy (Zamak) oferują unikalną równowagę między wytrzymałością, efektywnością kosztową i naturalną osłoną EMI, której aluminium i tworzywa sztuczne nie są w stanie dorównać.
W tym przewodniku dowiesz się:
- Wybór materiałów: Dlaczego Zamak 3 i 5 są lepsze do konkretnych części samochodowych.
- Dynamika kosztów: Jak narzędzia cynkowe są 10 razy dłuższe niż formy aluminiowe.
- Zastosowania w pojazdach elektrycznych: Wykorzystanie do osłony EMI/RFI w obudowach czujników.
- Specyfikacja wykończenia: Osiągnięcie odporności na mgielę solną 96+ godzin dla zewnętrznego wykończenia.
- Kontrola jakości: Znaczenie zgodności z IATF 16949.
Dlaczego stosować odlew cynkowy do komponentów motoryzacyjnych?
Dla inżynierów motoryzacyjnych i kierowników zaopatrzenia decyzja często sprowadza się do równoważenia wydajności z kosztem jednostkowym. Odlewanie cynkowe, szczególnie z użyciem procesu gorącej komory, doskonale sprawdza się w produkcji części o kształcie netto, które wymagają niewielkiego lub żadnego obróbki wtórnej.
Stopy cechują się wysoką płynnością, co pozwala na odlewanie misternych detali i cienkich ścianek. Możemy konsekwentnie osiągać tolerancje ±0,01 mm na krytycznych wymiarach. Ten poziom precyzji jest porównywalny z naszymi standardami dotyczącymi urządzenia medyczne cynkowe odlewania ciśnieniowym o wysokiej precyzji, zapewniając, że krytyczne dla bezpieczeństwa części samochodowe pasują idealnie za każdym razem.
Jedną z najważniejszych zalet nad aluminium jest niższa temperatura topnienia (około 420°C). To powoduje znacznie mniejsze obciążenie termiczne na matrycę.
- Żywotność matryc aluminiowych: Zazwyczaj 80 000 – 100 000 strzałów.
- Żywotność wyrzutni cynkowej: Może przekroczyć 1 000 000 strzałów.
W przypadku produkcji samochodowej o dużej masie znacznie obniża to całkowity koszt posiadania (TCO) poprzez eliminację częstych kosztów wymiany narzędzi.
Możliwości cienkościenne dla lekkiego obciążania
Chociaż jest gęstszy od aluminium, jego wyższa wytrzymałość pozwala projektować części o znacznie cieńszych ściankach (do 0,5 mm) bez utraty integralności strukturalnej. To podejście "cienkościanowe" skutecznie zmniejsza całkowitą masę części, przyczyniając się do efektywności paliwowej i wydłużonego zasięgu EV.
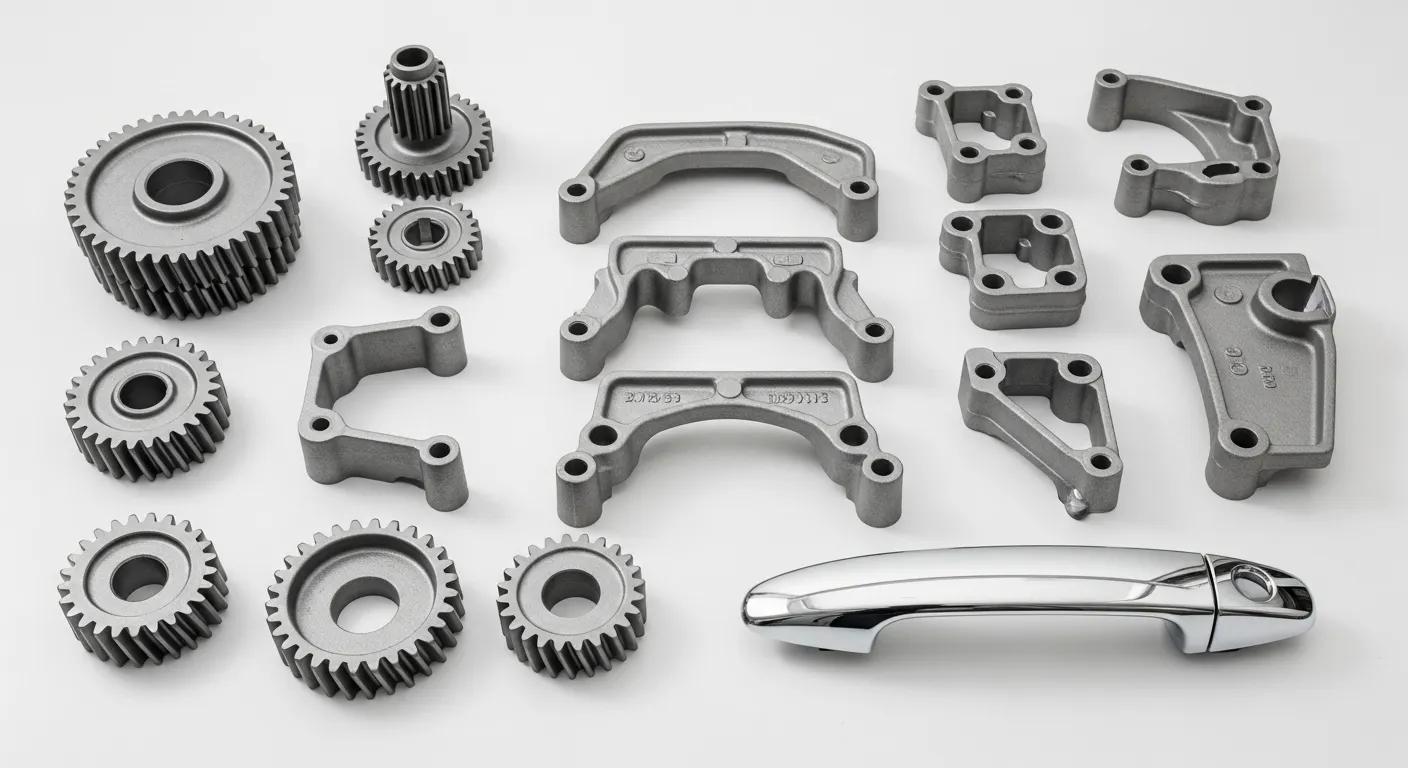
Odlewanie cinkowe jest wszechstronne, można go znaleźć we wszystkim – od ukrytych mechanizmów po widoczne wykorzystości estetyczne.
jest standardem dla elementów mechanicznych krytycznych dla bezpieczeństwa ze względu na wysoką granicę plastyczności i odporność na uderzenia.
- Zwijace pasy bezpieczeństwa: Obudowy mechanizmów, które muszą wytrzymać nagłe duże obciążenia.
- Systemy zamków drzwiowych: Koła zębate i kołupki wymagające niskiego tarcia i wysokiej wytrzymałości.
- Uchwyty lusterek wstecznych: Mocowania tłumiące drgania, które stabilizują lusterka.
Estetyka zewnętrzna
Ponieważ odlewy cynkowe wychodzą z formy z gładkim "wykończeniem sprzętowym", są idealne do części wymagających obróbki powierzchni klasy A.
- Klamki drzwi: chromowany zapewnia "zimny dotyk" i solidne odczucia związane z wysoką jakością.
- Emblematy i odznaki: Skomplikowane projekty logo, które wymagają bezwadliwego galwanizowania.
- Elementy szyberdachu: Prowadnice i zatrzaski wymagające odporności na korozję.
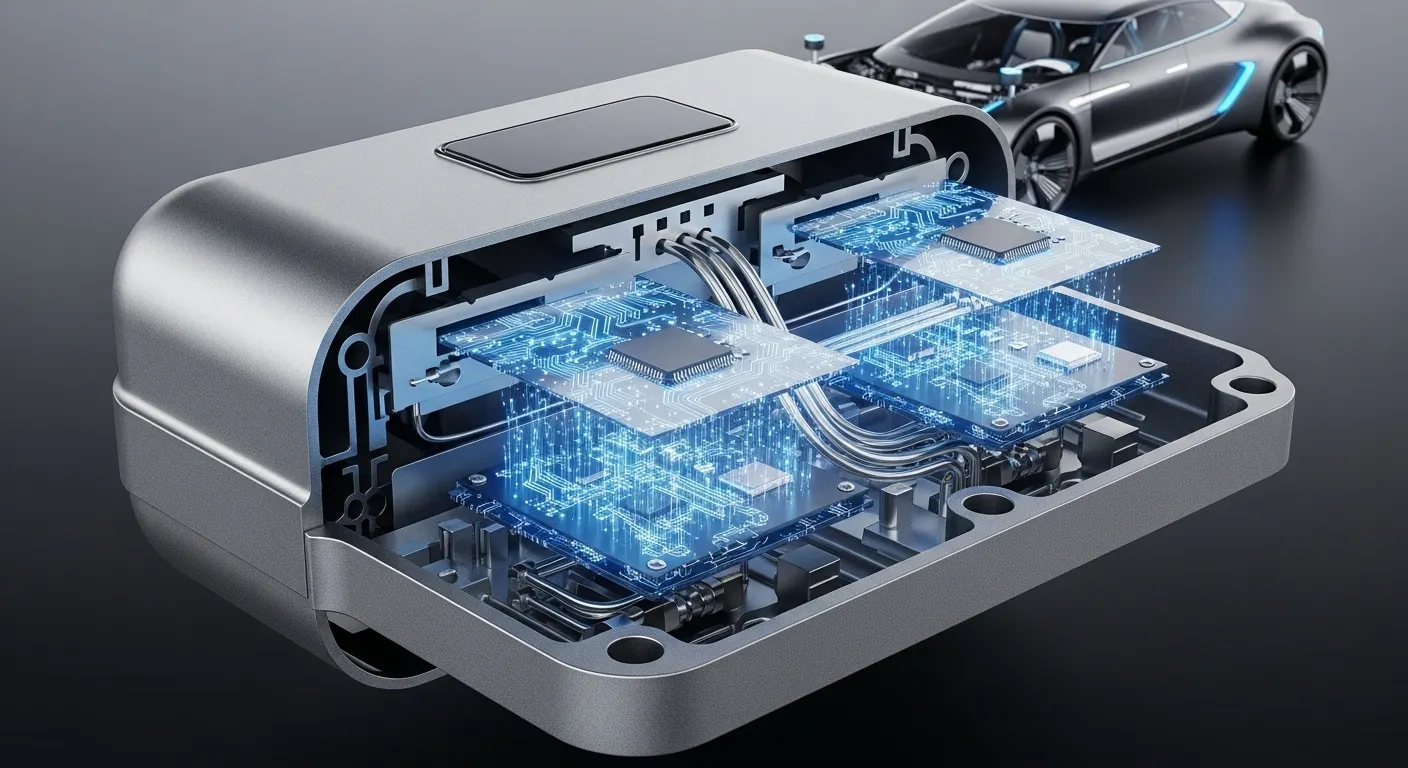
Nowoczesne pojazdy to w zasadzie komputery na kołach. Stopy zapewniają doskonałą przewodność elektryczną oraz naturalne właściwości osłony EMI/RFI, które są kluczowe dla ochrony wrażliwej elektroniki.
- Obudowy LiDAR i czujników: Chronią czujniki autonomicznej jazdy przed zakłóceniami.
- Osłony ECU: Odprowadzają ciepło, jednocześnie osłaniając elektroniczną jednostkę sterującą.
- Złącza: Podobnie jak nasze elektronika precyzyjne elementy ze stopu do złączy, złącza samochodowe korzystają z trwałości i osłony.
Wybór odpowiedniego stopu jest kluczowy dla wydajności części
.Zamak 3: Standard branżowy
Zamak 3 jest najczęściej stosowanym stopem w Ameryce Północnej i Azji. Oferuje najlepszą równowagę właściwości fizycznych i mechanicznych, doskonałą stabilność oraz długoterminową stabilność wymiarową.
- Najlepsze dla: Części wymagające misternego powleczenia, malowania lub chromowania.
- Zastosowanie: Listwy wewnętrzne, klamki drzwi i mocowania lusterek.
Zamak 5: Wyższa Siła
Zamak 5 ma nieco wyższą zawartość miedzi niż Zamak 3. Zwiększa to wytrzymałość i twardość na rozciąganie, choć nieco zmniejsza plastyczność (wydłużenie).
- Najlepsze do: Elementów wymagających większej odporności na odkształcenia lub zużycie.
- Zastosowanie: Przekładnie samochodowe, elementy pasów bezpieczeństwa oraz uchwyty konstrukcyjne.
ZA-8: Odporność na ciepło
Dla zastosowań pod maską, które mają wyższe temperatury robocze, często zaleca się ZA-8 (-aluminium) ze względu na jego wyższą wytrzymałość na pełzanie.
Komponenty samochodowe są napotykane na surowe warunki środowiskowe, takie jak sól drogowa, wilgotność i ekstremalne temperatury. Właściwe wykończenie powierzchni to nie tylko estetyka; To bariera funkcjonalna.
- Chromowanie: Niezbędne do wykończenia zewnętrznego. Musi być wolna od wad (bez pęcherzy i wdół).
- Powłoka E-Coating (malowanie elektroforetyczne): Zapewnia jednolitą, odporną na korozję warstwę bazową, często stosowaną na częściach pod maską.
- Powłoka proszkowa: Trwałe, odporne na odpryski wykończenie uchwytów i obudów.
Aby zapewnić trwałość, części samochodowe z muszą przejść rygorystyczne testy korozyjne.
- Standardowe wymagania: 96 godzin neutralnej mgły solnej (NSS) bez czerwonej rdzy.
- Wymagania wysokiej klasy: 240 do 480 godzin dla części zewnętrznych narażonych na bezpośredni oprysk drogowy.
Częsty błąd: Wskazanie ozdobnej płyty chromowanej dla części zewnętrznej bez odpowiedniej warstwy miedzianej lub niklowej prowadzi do wczesnych wgłębień i awarii korozji.
W łańcuchu dostaw motoryzacyjnych "dobra jakość" musi być dokumentowana i powtarzalna.
- IATF 16949: To jest globalna specyfikacja techniczna systemów zarządzania jakością w przemyśle motoryzacyjnym. Kładzie nacisk na zapobieganie wadom oraz redukcję zmienności i marnotrawstwa w łańcuchu dostaw.
- PPAP (Proces Zatwierdzania części produkcyjnych): Wykorzystujemy PPAP, aby wykazać, że proces produkcji ma potencjał do uzyskania produktu konsekwentnie spełniającego wszystkie wymagania podczas faktycznej serii produkcyjnej.
Upewnij się, że Twój dostawca może zapewnić pełną śledzicielność, od surowej partii sztabki aż po finalną powłokę.
Produkcja: Przewaga formowania SunOn
W SunOn Mould specjalizujemy się w odlewaniu w gorącej komorze, procesie zoptymalizowanym pod, który pozwala na szybkie cykle (do setek części na godzinę).
Nasze kompleksowe rozwiązanie produkcyjne obejmuje:
- DFM (Design for Manufacturability): Analizujemy Twoje pliki CAD, aby zoptymalizować rozmieszczenie bramek i zminimalizować porowatość przed cięciem stali.
- Wytwarzanie narzędzi: Produkcja form na miejscu, zapewniająca ścisłą kontrolę tolerancji.
- Odlewanie: Szybkie automatyczne komórki do odlewania.
- Operacje pomocnicze: obróbka CNC, gwintowanie i wykańczanie powierzchni całkowitej.
Najczęściej zadawane pytania (FAQ)
Nie, nie nadaje się do bloków silnikowych ze względu na ograniczenia masowe i punktowe topnienie. Aluminium jest preferowane do dużych elementów konstrukcyjnych silników, natomiast jest idealny dla mniejszych, złożonych uchwytów, obudów i przekładni
.zapewnia wyższą wytrzymałość na rozciąganie, odporność na uderzenia oraz wyższą jakość ("premium feel") w porównaniu do plastiku. W przeciwieństwie do plastiku, zapewnia także naturalne osłony EMI/RFI dla elektroniki.
Zamak 3 to standardowy stop o doskonałej stabilności wymiarowej i właściwościach powłokowych. Zamak 5 zawiera więcej miedzi, co czyni go twardszym i mocniejszym, ale nieco mniej plastycznym i trudniejszym do formowania po odlewaniu.
Części odlewane cynkowo są zazwyczaj trudne do spawania tradycyjnymi metodami ze względu na niższą temperaturę topnienia. Zazwyczaj montuje się je za pomocą mechanicznych łączników, formujących gwinty lub klejów.
Dobrze utrzymana forma do odlewów cynkowych może wytrzymać 1 000 000 strzałów lub więcej. To około 10 razy dłuższa żywotność formy do odlewów aluminiowych, co daje ogromne oszczędności przy długotrwałych platformach pojazdów.
Tak. Możemy zapewnić szybkie prototypowanie lub miękkie narzędzia do weryfikacji projektów i dopasowania przed inwestycją w formy produkcyjne ze stali hartowanej.
Stosujemy specjalne zabiegi powierzchniowe, takie jak powłoki konwersyjne chromianowe, powłoki E-coating lub powłoki miedziowo-niklowo-chromowane, aby uszczelnić powierzchnię i przejść rygorystyczne testy w samochodzie z mgłą solną (ASTM B117).
Zakończenie
Odlewanie cinku w samochodzie pozostaje kluczową technologią dla nowoczesnej produkcji pojazdów. Niezależnie od tego, czy projektujesz lśniącą klamkę drzwi, czy osłoniętą obudowę czujnika EV, stopy oferują precyzję, trwałość i szybkość produkcji wymagane przez branżę.
Wybierając dostawcę, który rozumie niuanse stopów Zamak oraz standardy jakości IATF 16949, gwarantujesz, że Twoje komponenty będą działać niezawodnie przez cały okres eksploatacji pojazdu.
Gotowy, by rozpocząć swój projekt? Skontaktuj się z SunOn Mould już dziś, aby przesłać swoje pliki CAD. Nasz zespół inżynierów dostarczy kompleksowy raport DFM oraz konkurencyjną wycenę komponentów samochodowych.
