

Obróbka CNC w samochodzie dla komponentów EV: wyzwania i rozwiązania
Obróbka CNC dla komponentów pojazdów elektrycznych w samochodach elektrycznych jest znacznie bardziej wymagająca niż tradycyjna obróbka i wymaga bardziej precyzyjnych tolerancji. Obudowy silników EV, obudowy inwerterów, płyty chłodzące, struktury akumulatorów oraz szyny zbiorcze muszą spełniać wymagania dotyczące połączonych wyrównania, uszczelnienia, wymiany ciepła, czystości i bezpieczeństwa elektrycznego.
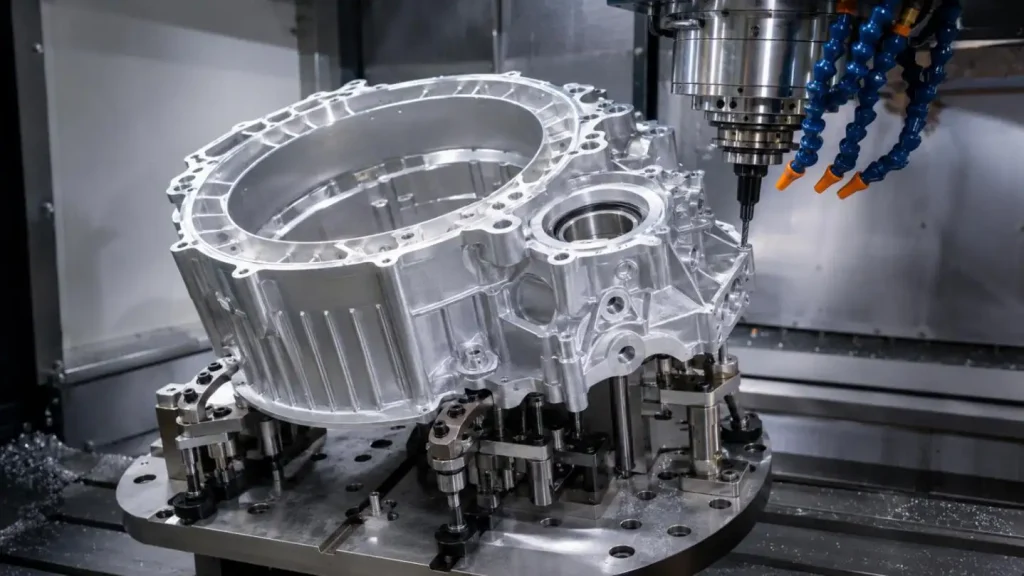
Część może przejść inspekcję wymiarową i nadal ulec awarii po powlekaniu, czyszczeniu lub montażu. Udana obróbka CNC w motoryzacji zaczyna się więc od funkcji komponentu — a nie od ogólnej tolerancji stosowanej dla każdego elementu.
Dlaczego komponenty EV zawodzą po obróbce
Kilka trybów awarii jest szczególnie powszechnych w projektach produkcji komponentów EV:
•Obudowy silnika i osi E: Otwory łożysk mogą się przesunąć po odblokowaniu, co zwiększa rozciążenie, obciążenie łożyska i NVH
• Obudowy inwerterowe: Operacje obróbki mogą ujawnić porowatość w ścianach odlewanych ciśnieniowo lub powodować niewystarczające powierzchnie uszczelniające.
•Płyty chłodzące akumulatora: Zadziarny i resztki metalowe mogą blokować wąskie kanały chłodzące.
• Miedziane szyny zbiorcze: Materiał plastyczny tworzy zacięcia krawędziowe, które mogą uszkadzać izolację lub zmniejszać bezpieczny prześwit elektryczny.
• Duże struktury baterii: Długie powierzchnie uszczelniające ulegają zniekształceniu po usunięciu materiału, obróbce cieplnej lub nierównomiernym dokręceniu śrub.
Te przykłady pokazują, że obróbka CNC w samochodach nie może być kontrolowana wyłącznie przez wymiary liniowe. Płaskość, położenie, osiowość, tekstura powierzchni, czystość cząstek oraz wymagania dotyczące testów nieszczelności są często ważniejsze niż wymiary nominalne.
Jak ciepło, punkty odniesienia i siła zacisku wpływają na celność
Aluminium rozszerza się o około 23 μm na metr przy każdym wzroście temperatury o 1°C, w zależności od stopu. Obudowa o średnicy 500 mm mierzona przy różnicy temperatur 5°C może zmienić się o około 0,058 mm. Temperatura inspekcji i czas stabilizacji mają więc znaczenie dla dużych części EV.
Cienkie ściany stanowią kolejne wyzwanie. Nadmierne ciśnienie w mocowaniu może tymczasowo spłaszczyć obudowę podczas obróbki. Po zwolnieniu część wraca do tyłu. Bardziej wiarygodny plan obróbki CNC w motoryzacji może wykorzystywać następujące zastosowania:
•Symetryczne usuwanie materiałów
• Wsparcie niskosiłowe, wielopunktowe
• Oddzielne operacje zgrubienia i wykańczania
• Okres stabilizacji między operacjami
• Dane funkcjonalne wspólne dla obróbki, inspekcji i montażu
Ograniczenie ustawień ogranicza również błąd transferu danych, ale maszyna pięcioosiowa nie jest automatycznie dokładniejsza. Projektowanie opraw, kontrola termiczna, stan narzędzi i niepewność pomiaru nadal decydują o wyniku.
Porównaj trasy procesowe przed wyborem CNC
| Orzeczenie | Opcje | Najlepszy wyzwalacz decyzji |
| Materiał startowy | Pół vs. odlewanie, wytłaczanie czy kucie | Prędkość prototypu, roczna liczba, porowatość i potrzeby równoważności produkcji |
| Trasa maszyn | 3-osiowe wielokonfiguracyjne vs. 5-osiowe obróbki | Orientacja cech i ryzyko transferu danych |
| Workhold | Sztywna twarda oprawa vs. oprawa podparta o niskim nacisku | Grubość ściany, rozmiar otworu i geometria wolnego stanu |
| Sekwencja obróbki | Obróbka jednoprzebiegowa vs. metoda nieregularna–stabilizacja–wykończenie | Wymagania dotyczące naprężeń resztkowych i płaskości |
| Testowanie nieszczelności | Spadek ciśnienia/przepływ vs. gaz tropiący helu | Określona szybkość nieszczelności, objętość testowa, medium i czas cyklu |
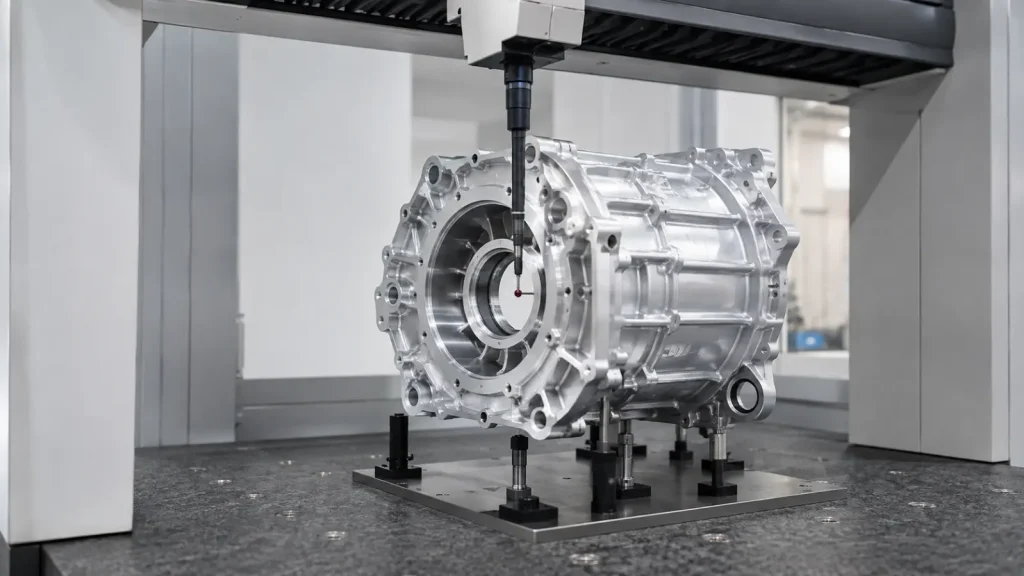
| Inspekcja | Tylko CMM vs. sondowanie w trakcie pracy plus CMM | Ilość produkcji, wykrywanie dryfu i możliwość śledzenia |
Na wczesnym etapie rozwoju pojazdów elektrycznych obróbka billet oferuje szybkie iteracje projektowe, ale nie odtwarza porowatości ani naprężeń pozostałościowych charakterystycznych dla odlewów ciśnieniowych produkcyjnych. SunOn obsługuje obróbkę CNC 5-osiową, metale takie jak aluminium, stal nierdzewna, tytan i mosiądz, a także tworzywa sztuczne inżynieryjne, takie jak PEEK i nylon. Zakres usług obejmujedokładność wymiarowa od ±0,1 mm do ±0,02 mm, w zależności od projektu, z wykończeniami obrabianymi do Ra 0,8 μm. Firma oferuje również szybkie prototypowanie w ciągu 72 godzin oraz zamówienia na niską ilość 1–100 części, co sprawia, że te możliwości są istotne dla weryfikacji projektu przed wprowadzeniem narzędzi produkcyjnych.
Dopasuj obróbkę CNC samochodową do systemu EV
Różne komponenty wymagają różnych priorytetów sterowania:
| Component EV | Główne CTQ | Główne ryzyko produkcyjne |
| Obudowy silnikowe | Średnica cylindra, współosiowość, rozbicie, pozycja punktowa | Zniekształcenia i niewyrównanie łożyska |
| Obudowa inwertera | Płaszczyzna uszczelniająca-ziemia, pozycja złącza, szybkość przecieków | Odsłonięta porowatość odlewu |
| Płyta chłodząca | Geometria kanału, czystość, powierzchnia uszczelniająca | Zadziarny, odpryski i lokalne przecieki |
| Interfejs baterii | Płaszczyzna o dużym profilu i położenie otworu | Ruch termiczny i deformacja oprawy |
| Miedziany szyna zbiorcza | Stan krawędzi, pozycja otworu, powierzchnia styku | Rozmazywanie, zadziorny i interferencje powłoki |
Połączenie obróbki CNC, wsparcia odlewania aluminium, formowania plastiku, postprodukcji i montażu jest przydatne tam, gdzie projekt EV obejmuje zarówno obrabiane metalowe konstrukcje, jak i formowane obudowy samochodowe. Zakres produkcji samochodowej obejmuje uchwyty konstrukcyjne, obudowy elektroniczne i obudowy oświetleniowe, a także obróbkę wtórną i montaż. Możliwości motoryzacyjne SunOn
Ochrona CTQ podczas wykańczania i montażu
Obróbka CNC w motoryzacji nie kończy się, gdy część opuszcza maszynę. Kanały chłodzące powinny być usuwane, przepłukane, suszone i chronione przed wtórnym zanieczyszczeniem. Mediów ściernych nie należy używać tam, gdzie mogą pozostać uwięzione w kanałach wewnętrznych.
Anodowanie, malowanie lub powłokowanie mogą wpływać na rozmiar otworów, powierzchnie uziemienia i uszczelnianie granic. SunOn oferuje te opcje wykończenia, ale rysunki powinny identyfikować zamaskowane punkty odniesienia, gwinty, uszczelniające powierzchnie i powierzchnie styku elektrycznego. Kluczowe cechy należy ponownie sprawdzić po zakończeniu prac.
Podczas montażu należy kontrolować sekwencję śrub, moment obrotowy i kompresję uszczelki. Konserwacja produkcyjna powinna również obejmować wymianę nożyc, zużycie lokalizatorów mocowania, kalibrację sondy, stężenie płynu chłodzącego oraz stan filtra podkładki.
Zbuduj RFQ wokół ryzyka funkcjonalnego
Przydatne pytanie RFQ do obróbki CNC w motoryzacji powinno obejmować:
• Model 3D i sterowane rysowanie 2D
•Jakość materiałów, temperowanie i trasa startowa
• Funkcjonalne daty odniesienia i charakterystyki CTQ
• Prototypy i roczne ilości produkcji
• Wymagania dotyczące obróbki powierzchni i maskowania
• Medium przecieka, ciśnienie, czas stabilizacji i limit akceptacji
•Specyfikacja czystości i metoda pakowania
• Wymagane dokumenty inspekcyjne, zdolności i PPAP
SunOn może przeglądać te dane poprzez DFM, dobór materiałów, programowanie, obróbkę, wykańczanie i inspekcję. W przypadku komponentu EV będącego w fazie rozwoju, udostępnienie wymagań funkcjonalnych — nie tylko pliku CAD — pozwala inżynierom SunOn zalecić bardziej realistyczną drogę obróbki CNC w samochodzie i zidentyfikować ryzyko produkcyjne przed złożeniem oferty.
Najczęściej zadawane pytania
P1. Jakie elementy EV oferuje SunOn w ramach obróbki CNC w samochodzie?
SunOn ocenia obudowy silników, obudowy inwerterów, uchwyty konstrukcyjne, komponenty chłodzące, obudowy złączy oraz inne niestandardowe komponenty EV. Ostateczna ocena zależy od rozmiaru części, geometrii oraz tolerancji funkcjonalnych lub materiałowych.
P2. Jakie materiały SunOn obrabia do komponentów motoryzacyjnych?
SunOn pracuje z aluminium, stali nierdzewnej, tytanu, mosiądzu oraz tworzyw sztucznych PEEK i nylonu. W danym zastosowaniu wybór materiału powinien uwzględniać równowagę wytrzymałości, ekspozycję na chłodzenie, przewodność cieplną i elektryczną oraz wymaganą obróbkę powierzchni.
P3. Jakie są oferowane tolerancje obróbki?
SunOn opublikował zakres wymiarów od ±0,1 mm do ±0,02 mm. Osiągalna tolerancja ostatecznie zależy od materiału, geometrii i cech, konfiguracji maszyny oraz techniki pomiaru. Powinna ona zostać zdefiniowana podczas DFM. Sprawdź możliwości CNC SunOn
P4. Jaki poziom wykończenia powierzchni jest oferowany dla obrabianych komponentów EV?
SunOn określił obróbkę powierzchni o średnicy Ra 0,8 μm. Dla powierzchni uszczelniających płaskość, falowanie i kierunek śladu narzędzia powinny być kontrolowane w takim samym stopniu, a nawet bardziej niż wartość chropowatości powierzchni Ra.
P5. Czy SunOn oferuje 5-osiowe obróbki CNC dla samochodów?
Tak. Obróbka CNC SunOn jest stosowana do skomplikowanych konstrukcji i cech, które wymagają usunięcia w wielu osiach. Może wyeliminować wiele konfiguracji i błędów przenoszenia daty na obudowach z otworami, otworami, otworami i powierzchniami obrabianymi po wielu stronach.
