

Osiągnięcie precyzji ±0,1 mm w druku 3D: technologie i wskazówki
Osiągnięcie precyzji ±0,1 mm w druku 3D jest możliwe dzięki zastosowaniu przemysłowych technologii produkcji addytywnej, takich jak stereolitografia (SLA) i selektywne spiekanie laserowe (SLS). Sukces w realizacji tych ścisłych tolerancji wymaga połączenia wysokiej rozdzielczości laserowej optyki, ściśle kontrolowanych środowisk termicznych oraz eksperckiego projektowania pod kątem wytwórczości (DFM), aby zrekompensować kurczenie się materiału. Dla zespołów inżynierów B2B osiągnięcie takiego poziomu dokładności gwarantuje, że prototypy drukowane w 3D działają poprawnie w złożonych zespołach, zmniejszając ryzyko kosztownych zmian projektowych przed przejściem do produkcji masowej.
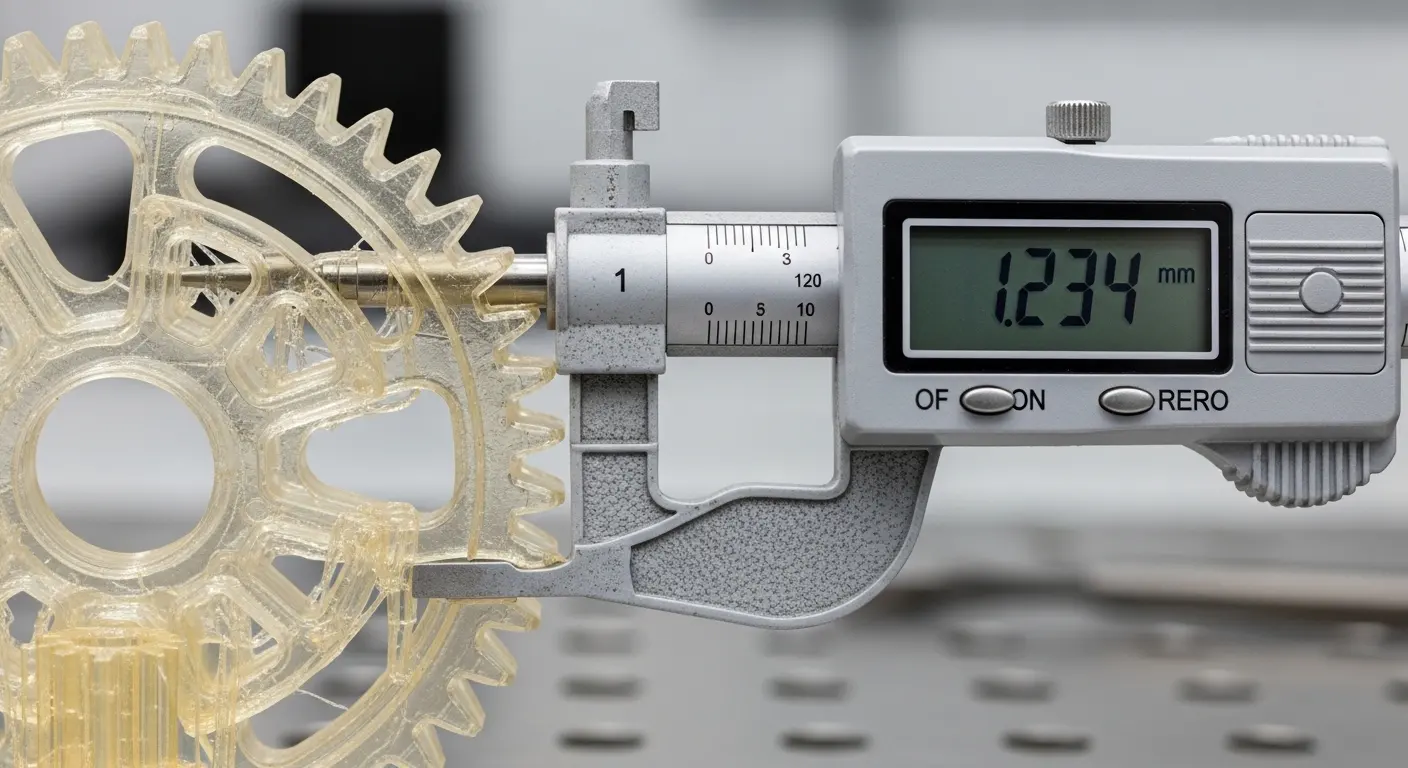
Nie wszystkie metody produkcji addytywnej są w stanie sprostać rygorystycznym wymaganiom tolerancji przemysłowych. Chociaż drukarki FDM na biurko są doskonałe do modelowania koncepcyjnego na wczesnym etapie, często mają trudności z stabilnością wymiarową wymaganą do profesjonalnej inżynierii. Usługi wysokoprecyzyjnego druku 3D opierają się na platformach przemysłowych, które zachowują spójność na całej płycie roboczej. Maszyny te wykorzystują zaawansowane czujniki do monitorowania środowiska budowy w czasie rzeczywistym, dostosowując parametry, aby każda warstwa była zgodna z oryginalnymi specyfikacjami CAD.
Wybór odpowiedniej technologii to pierwszy krok, aby Twoje części pasowały zgodnie z przeznaczeniem. W SunOn wykorzystujemy zaawansowane systemy przemysłowe, aby dostarczyć dokładność niezbędną do drukowanych w 3D prototypów elektroniki użytkowej, gdzie nawet odchylenie 0,2 mm może zapobiec zatrzaskowaniu obudowy. Zrozumienie mechaniki fizycznej każdego procesu pozwala inżynierom projektować części odpowiadające mocnym stronom wybranej technologii.
SLA jest powszechnie uznawana za najdokładniejszą technologię druku 3D dla elementów wizualnych i o wysokich szczegółach. Działa on poprzez utwardzanie lasera UV warstwa po warstwie ciekłej żywicy fotopolimerowej. Ponieważ rozmiar plamki laserowej może wynosić nawet 0,05 mm, SLA może uchwycić złożone cechy, które inne metody pomijają. Ta precyzja sprawia, że jest to główny wybór dla prototyp medycznych urządzeń 3D, gdzie modele anatomiczne lub przewodniki chirurgiczne muszą dopasowywać dane pacjentów z niezwykłą dokładnością.
Ciekły charakter żywicy również przyczynia się do doskonałego wykończenia powierzchni. W przeciwieństwie do systemów opartych na prochu, części SLA są niemal izotropowe, co oznacza, że mają stałą wytrzymałość i wymiary we wszystkich kierunkach. Jednak inżynierowie muszą uwzględnić chemiczne kurczenie się podczas procesu utwardzania UV. Profesjonalne biura serwisowe używają autorskich offsetów w swoim oprogramowaniu do cięcia, aby "nadbudować" określone wymiary, zapewniając, że końcowa część osiada dokładnie na ±0,1 mm.
SLS wykorzystuje laser o dużej mocy do fuzji termoplastycznego proszku, zazwyczaj nylonu PA12. Chociaż SLA wyróżnia się w drobnych szczegółach, SLS jest często preferowany dla funkcjonalnych prototyp drukowany 3D dla komponentów samochodowych, które muszą wytrzymać naprężenia mechaniczne. Proces SLS jest naturalnie odporny, ponieważ niespiekany proszek działa jako ciągła struktura nośna, umożliwiając złożoną geometrię bez konieczności ręcznego usuwania podpór, które czasem może zniekształcać wymiary elementu.
Osiągnięcie ±0,1 mm w SLS wymaga mistrzowskiego zarządzania termicznego. Komora budowlana jest podgrzewana do temperatury topnienia proszku. Jeśli proces chłodzenia jest zbyt szybki lub nierówny, części mogą się odkształcić lub "chipsować", co prowadzi do niedokładności wymiarowych. Operatorzy przemysłowi SLS zarządzają tym, stosując kontrolowane cykle "chłodzenia", które mogą trwać tak długo, jak sam wydruk. Ta cierpliwość zapewnia neutralizację naprężeń wewnętrznych, co skutkuje dokładnym wydrukiem 3D części, które zachowują swój kształt przez dłuższy czas.
Dokładność wymiarowa w produkcji addytywnej nie jest liczbą stałą; jest wynikiem kilku współdziałających zmiennych. Przewodnik po tolerancjach druku 3D musi zawierać więcej niż tylko specyfikacje maszynowe. Musi uwzględniać zachowanie materiału, złożoność geometrii oraz konkretne parametry używane podczas budowy. Na przykład duże, płaskie powierzchnie są bardziej podatne na odkształcenia niż małe, żebrowane konstrukcje. Zrozumienie tych ograniczeń opartych na fizyce odróżnia doświadczone zespoły badawczo-rozwojowe od tych, które ciągle borykają się z awariami montażu.
Menedżerowie ds. zaopatrzenia muszą zdać sobie sprawę, że "precyzja" to wspólny wysiłek projektanta i producenta. Kiedy prosisz o precyzyjne usługi druku 3D, zasadniczo kupujesz zdolność producenta do przewidywania i kompensowania tych zmiennych. W SunOn nasz proces wyceny, prowadzony przez DFM, identyfikuje potencjalne ryzyka dokładności przed uruchomieniem maszyn, co pozwala nam zasugerować drobne poprawki projektowe, które prowadzą do znacznie lepszych efektów wymiarowych.
Czynniki skurczu materiału i skurczu termicznego
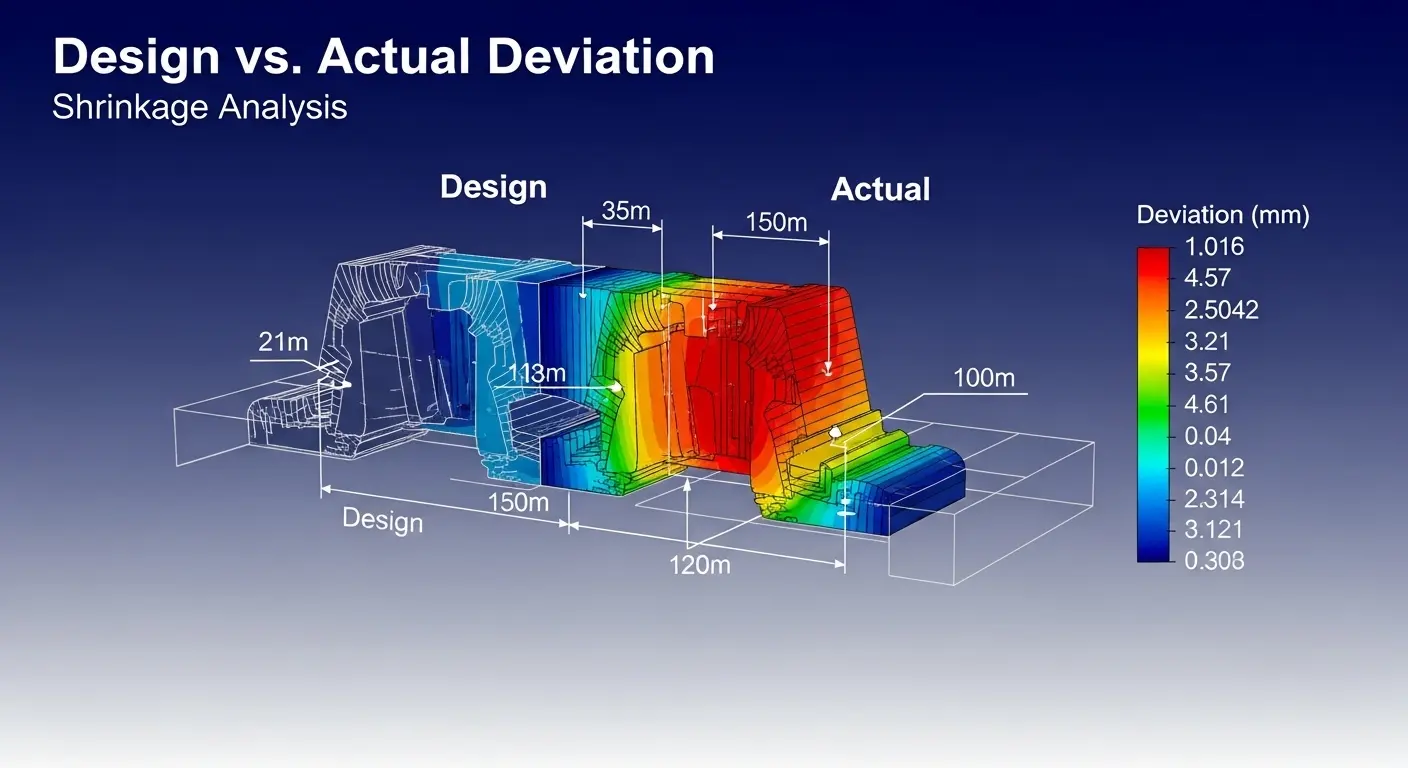
Każdy materiał używany w druku 3D przechodzi zmianę fazy, albo z ciekłego na stały, albo ze stanu stopionego na utwardzony. Podczas tego przejścia materiał naturalnie się kurczy. Jeśli materiał ma współczynnik kurczenia się 1%, element 100mm będzie miał 99mm, jeśli nie zostanie zastosowana kompensacja. Usługi o wysokiej precyzji wykorzystują zaawansowane arkusze katalogowe materiałów do precyzyjnego zastosowania współczynników skalowania do modelu CAD przed drukiem.
Termokurcz jest szczególnie trudny w druku 3D metalu lub wysokotemperaturowych tworzyw sztucznych. Gdy część stygnie z setek stopni do temperatury pokojowej, zewnętrzne warstwy kurczą się szybciej niż rdzeń. Ta różnica może wyciągać cechy z wyrównania. Użycie materiałów o niższych współczynnikach rozszerzalności cieplnej lub optymalizacja wzoru "kresowania" lasera może znacząco złagodzić te efekty, utrzymując element w przedziale ±0,1 mm.
Rola orientacji części i struktur nośnych
Sposób, w jaki część znajduje się w maszynie — jej orientacja — bezpośrednio wpływa na jej dokładność. W SLA ustawienie części pod kątem 45 stopni może poprawić wykończenie powierzchni, ale może powodować lekkie przesuwanie się stopni na krytycznych średnicach. Z kolei drukowanie otworu pionowo zwykle daje lepszą okrągłość niż drukowanie poziome. Struktury nośne pełnią również podwójną rolę: utrzymują element na miejscu i działają jak radiator, odciągając energię cieplną od elementu, zapobiegając lokalnym odkształceniom.
Strategiczne rozmieszczenie wsparcia to sztuka niestandardowe prototypy drukowane w 3D. Jeśli podpory są zbyt grube, trudno je usunąć i mogą pozostawić blizny wymagające intensywnego szlifowania, co zmienia ostateczne wymiary. Jeśli są zbyt cienkie, część może się przesunąć podczas budowy. Technicy doświadczeni wyważają te czynniki, aby zapewnić, że część pozostaje stabilna przez cały proces dodawania, zachowując zamierzone tolerancje.
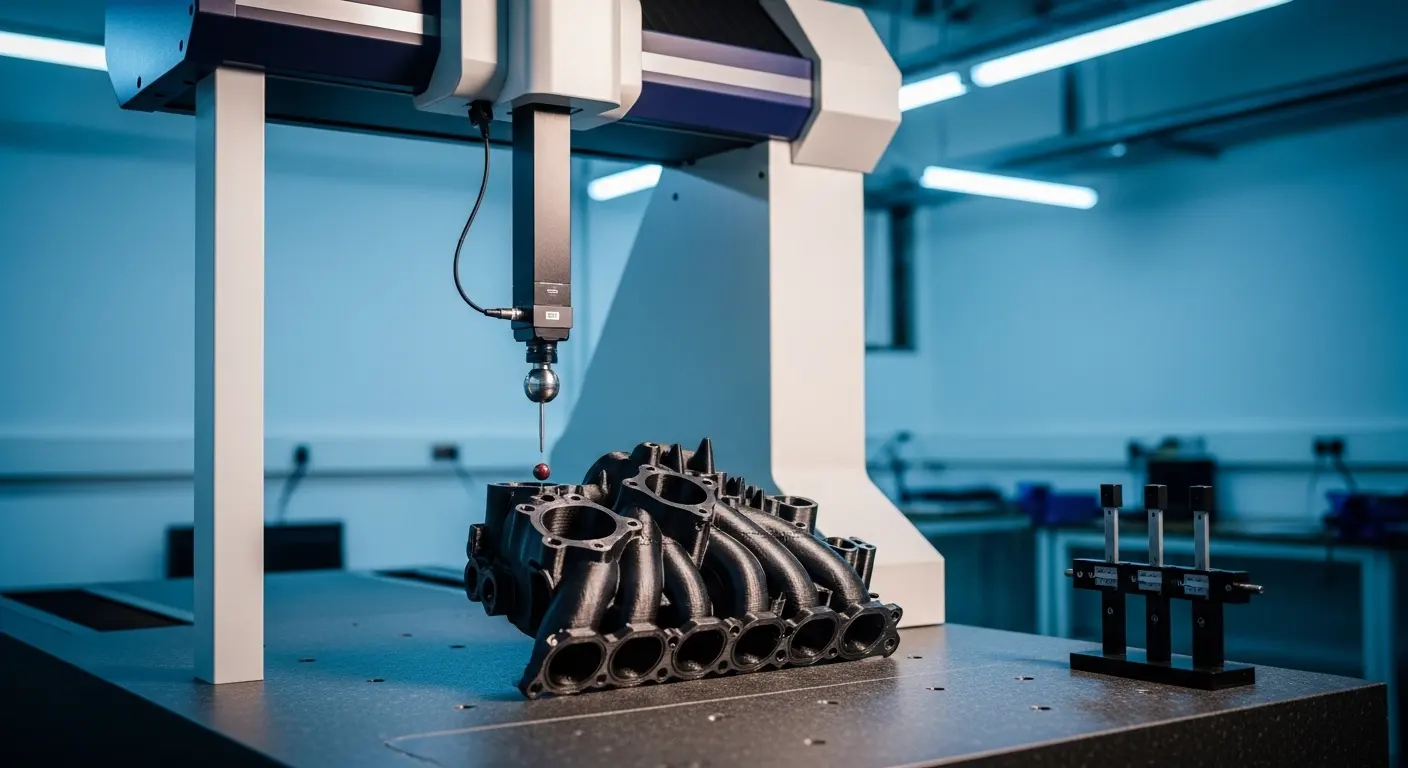
Twierdzenie o precyzji jest łatwe; udowodnienie jej wymaga zaawansowanej infrastruktury zapewnienia jakości. W świecie produkcji B2B standardową procedurą jest zasada "zaufaj, ale zweryfikowaj". Gdy dostarczamy części do zastosowań medycznych lub motoryzacyjnych, opieramy nasze twierdzenia na danych. Laboratorium kontroli jakości SunOn wykorzystuje szereg precyzyjnych narzędzi metrologicznych, aby zapewnić, że każda część opuszczająca nasz obiekt spełnia wymagania tolerancyjne klienta.
Korzystamy z maszyn mierzących współrzędnych (CMM) oraz skanerów optycznych 3D, aby porównać fizyczną część z oryginalnym cyfrowym plikiem CAD. To tworzy "mapę cieplną" odchyleń. Jeśli część wykazuje stały dryf w jednym kierunku, możemy wykorzystać te dane do doprecyzowania kalibracji dla następnej partii. Ten zamknięty system jakości sprawia, że jesteśmy preferowanym partnerem dla globalnych marek, które nie mogą sobie pozwolić na ryzyko związane z niezweryfikowanym "zagranicznym" pozyskiwaniem.
Pro-Tips do projektowania wysokoprecyzyjnych części drukowanych 3D
Aby uzyskać najlepsze efekty z precyzyjne usługi druku 3D, inżynierowie powinni stosować kilka zasad projektowania "precyzja przede wszystkim". Po pierwsze, zawsze projektuj z myślą o konkretnych ograniczeniach technologii. Na przykład, jeśli potrzebujesz dopasowania ±0,1 mm na wałku i otworze, rozważ zaprojektowanie otworu lekko za dużego, aby uwzględnić "nadmierne utwardzanie" typowe dla druku żywicy. Jest to standardowa praktyka DFM, która zapewnia płynne zsuwanie części bez ręcznego pilowania.
Po drugie, włącz żebra i wpusty, aby zapewnić sztywność konstrukcyjną. Płaskie, cienkie płyty są wrogiem precyzji w druku 3D, ponieważ najczęściej ulegają wypaczeniom. Dodając niewielkie podpory konstrukcyjne do samego projektu, zwiększasz odporność części na naprężenia termiczne i chemiczne. Na koniec, zawsze komunikuj swoje "krytyczne wymiary" dostawcy informacji. Nie każdy wymiar w części musi mieć ±0,1 mm; Identyfikując 2 lub 3 cechy, które naprawdę mają znaczenie dla montażu, pozwalasz producentowi zoptymalizować orientację budowy specjalnie pod te cechy.
FAQ: Dokładność i precyzja w produkcji addytywnej
SLA (stereolitografia) jest powszechnie uważana za najdokładniejszą technologię druku 3D dla małych i średnich części. Zastosowanie silnie skupionego lasera UV i ciekłej żywicy pozwala osiągnąć stałe tolerancje ±0,1 mm oraz wyjątkowe detale powierzchni, co czyni go idealnym do elektroniki i prototypów medycznych.
Standardowe tolerancje druku 3D w standardzie przemysłowym zazwyczaj wahają się od ±0,1 mm do ±0,3 mm, w zależności od procesu. Chociaż ±0,1 mm jest osiągalne przy użyciu SLA i SLS w warunkach kontrolowanych, bardziej powszechną "bezpieczną" tolerancją dla prototypowania ogólnego jest ±0,2 mm. Zawsze konsultuj się z przewodnikiem " przewodnikiem tolerancji druku 3D przed ostatecznym wykonaniem projektu.
Jak kompensujesz kurczenie się w druku 3D?
Kurczenie się kompensuje poprzez zastosowanie "współczynnika skali" do modelu CAD w oprogramowaniu do cięcia. Czynnik ten jest obliczany na podstawie danych historycznych dla konkretnej kombinacji materiału i maszyny. W przypadku części o wysokiej precyzji często wykonuje się wydruk testowy, aby określić dokładne tempo kurczenia się przed końcową serią produkcyjną.
Czy wysokość warstwy wpływa na dokładność wymiarową?
Wysokość warstwy wpływa głównie na rozdzielczość osi Z oraz gładkość zakrzywionych powierzchni (stepping), ale ma mniejszy wpływ na dokładność wymiarów X-Y. Jednak cieńsze warstwy mogą prowadzić do większych całkowitych "cykli cieplnych" lub ekspozycji UV podczas budowy, co może nieco zwiększyć naprężenia wewnętrzne i ryzyko odkształcenia.
gdy wysokoprecyzyjny druk 3D może osiągnąć ±0,1 mm, obróbka CNC pozostaje lepsza pod względem ekstremalnej precyzji, często osiągając ±0,01 mm. W przypadku części wymagających dopasowania "metal-do-metal" lub łożysk często zalecamy wydrukowanie 3D większości części, a następnie użycie obróbki CNC do wykończenia krytycznych elementów.
Wraz ze wzrostem rozmiaru części, zazwyczaj rośnie również błąd bezwzględny. Wiele standardów przemysłowych definiuje dokładność jako stałą liczbę plus procent wymiaru (np. ±0,1 mm + 0,1% długości). Duże części są bardziej podatne na gradienty termiczne w komorze roboczej, co utrudnia ich utrzymanie w ścisłych tolerancjach niż małe komponenty.
Podsumowanie: Precyzja jako przewaga konkurencyjna
Osiągnięcie precyzji ±0,1 mm w druku 3D nie jest już mitem; jest to standardowa zdolność przemysłowa dla osób posiadających odpowiednią technologię i wiedzę. Wybierając odpowiednią metodę — SLA dla szczegółów lub SLS dla trwałości — oraz stosując rygorystyczne zasady DFM, inżynierowie mogą tworzyć prototypy odzwierciedlające dokładność finalnych części produkcyjnych. Ta precyzja zmniejsza "lukę iteracji", pozwalając markom sprzętowym przechodzić od koncepcji na rynek z dużo większą pewnością.
SunOn Industrial Group jest zaangażowana w zapewnienie technicznej głębi i kontroli jakości niezbędnej do projektów B2B o wysokiej stawce. Nie drukujemy tylko części; Projektujemy rozwiązania spełniające najbardziej wymagające światowe standardy. Nasze zaangażowanie w weryfikację dokładności i przejrzystą dokumentację czyni nas idealnym partnerem dla Twojego kolejnego projektu o wysokiej precyzji.
Czy masz projekt wymagający prototypów o ścisłych tolerancjach? Skontaktuj się z zespołem inżynierów SunOn już dziś, aby uzyskać szczegółową analizę DFM i dowiedzieć się, jak możemy pomóc Ci osiągnąć precyzję ±0,1 mm dla kluczowych komponentów.
